Defecto crítico
Un riesgo de seguridad, normativo, legal o de uso grave. Defina ejemplos y una regla de aceptación adecuada al mercado de destino y al producto.
Guía del comprador · Publicada el 5 de septiembre de 2026 · Actualizada el 14 de octubre de 2026
Antes de enviar los bolsos personalizados, defina qué comprueba la fábrica, cuándo lo hace, qué se considera defecto, qué evidencias se registran y quién autoriza la salida.
Revisado por Spirit, equipo comercial de Kanrow · spirit@dgkanrow.com
Respuesta breve
Use la muestra aprobada y la especificación escrita para comprobar materiales entrantes, primeras unidades, confección en línea, medidas críticas, función, aspecto final, etiquetas, embalaje y cajas. Autorice el pedido mediante una inspección final AQL acordada y registre fallos, medidas correctivas, reinspección y aprobación de liberación.
Descargar la lista de control de calidad12 puntos de control de calidad
| Punto de control | Qué verificar | Cuándo |
|---|---|---|
| Estándar aprobado | Muestra firmada, especificación, lista de materiales, estándar de color, diseño, método de embalaje y observaciones resueltas | Antes de autorizar el uso del material |
| Materiales recibidos | Tipo de material, color, tacto, grosor o gramaje, ancho, defectos visibles, recubrimiento, forro, cremallera, herrajes, etiquetas y documentos | En la recepción y antes del corte |
| Corte y preparación | Dirección y correspondencia de paneles, medidas, refuerzos, posición del logotipo, marcas, agrupación y control de tonos | Primer corte y por lote |
| Costura en línea | Margen de costura, uniformidad de puntadas, saltos de puntada, frunces, hilos sueltos, simetría, refuerzos en puntos de esfuerzo y orden de montaje | Al iniciar la línea y durante la producción |
| Medidas | Dimensiones críticas del producto, abertura, bolsillos, asas, correas, fuelle y posición del logotipo, según las tolerancias definidas | Primeras unidades, en línea y al final |
| Aspecto | Forma, superficie, manchas, arañazos, abolladuras, variación de color, acabado de cantos, alineación, olor y presentación | Durante la producción y al final |
| Funcionamiento | Funcionamiento de cremalleras, cierres, hebillas, broches, cordones, asas, correas, compartimentos, ruedas o accesorios, según corresponda | Muestra, durante la producción y al final |
| Logotipo y etiquetado | Diseño, ortografía, color, técnica, medidas, posición, orientación, etiqueta de cuidado, código de barras, etiqueta colgante y marcado del país | Primera unidad y al final |
| Pruebas de resistencia | Pruebas de asas, costuras, correas, herrajes, cierres o carga definidas según la construcción y el mercado | Según las especificaciones del comprador o el plan de pruebas |
| Inspección final | Plan de muestreo AQL, clasificación de defectos, números de aceptación y rechazo, cantidad, surtido, confección, medidas, funcionamiento y registros | Después de la producción y antes de autorizar el envío |
| Embalaje y cajas | Relleno, papel de seda, bolsa de plástico, advertencias, código de barras, surtido, cantidad por caja, marcas de caja, sellado, dimensiones y estado | Al iniciar el embalaje y en la inspección aleatoria final |
| Cierre de no conformidades | Foto, cantidad afectada, contención, causa raíz, reparación o sustitución, reinspección, responsable y aprobación | Siempre que se detecte un defecto o discrepancia |
Terminología de defectos
Un riesgo de seguridad, normativo, legal o de uso grave. Defina ejemplos y una regla de aceptación adecuada al mercado de destino y al producto.
Un fallo que probablemente cause rechazo, pérdida de función, menor durabilidad, un problema evidente de aspecto o incumplimiento de una especificación importante.
Desviación limitada de confección o aspecto que no reduce sustancialmente la función, pero incumple el estándar aprobado.
Inspección final AQL
El muestreo AQL (límite de calidad de aceptación) establece cuántos bolsos terminados extrae el inspector de un lote y cuántos defectos de cada clase puede contener antes de rechazarse. Muchos programas de bolsos comienzan la inspección aleatoria final con un muestreo simple ISO 2859-1 o ANSI/ASQ Z1.4, nivel general de inspección II, y después ajustan los niveles al riesgo del producto, segmento de precio y mercado de destino.
| Tamaño del lote (unidades) | Bolsos inspeccionados | Defectos críticos | Defectos mayores, AQL 2,5 | Defectos menores, AQL 4.0 |
|---|---|---|---|---|
| De 281 a 500 | 50 | Aceptar 0, rechazar 1 | Aceptar 3, rechazar 4 | Aceptar 5, rechazar 6 |
| De 501 a 1 200 | 80 | Aceptar 0, rechazar 1 | Aceptar 5, rechazar 6 | Aceptar 7, rechazar 8 |
| De 1 201 a 3 200 | 125 | Aceptar 0, rechazar 1 | Aceptar 7, rechazar 8 | Aceptar 10, rechazar 11 |
| 3 201 a 10 000 | 200 | Aceptar 0, rechazar 1 | Aceptar 10, rechazar 11 | Aceptar 14, rechazar 15 |
| De 10 001 a 35 000 | 315 | Aceptar 0, rechazar 1 | Aceptar 14, rechazar 15 | Aceptar 21, rechazar 22 |
Los valores corresponden a muestreo simple, inspección normal y nivel general de inspección II. Aceptar cero defectos críticos es una regla habitual del comprador, no un valor de tabla. Confirme por escrito para cada pedido los niveles AQL, la lista de defectos, el tamaño de muestra y la acción ante un lote rechazado. El muestreo AQL limita el riesgo de aceptar un lote deficiente; no certifica que todas las bolsas de un lote aceptado estén libres de defectos.
Evidencias de los procesos de Kanrow
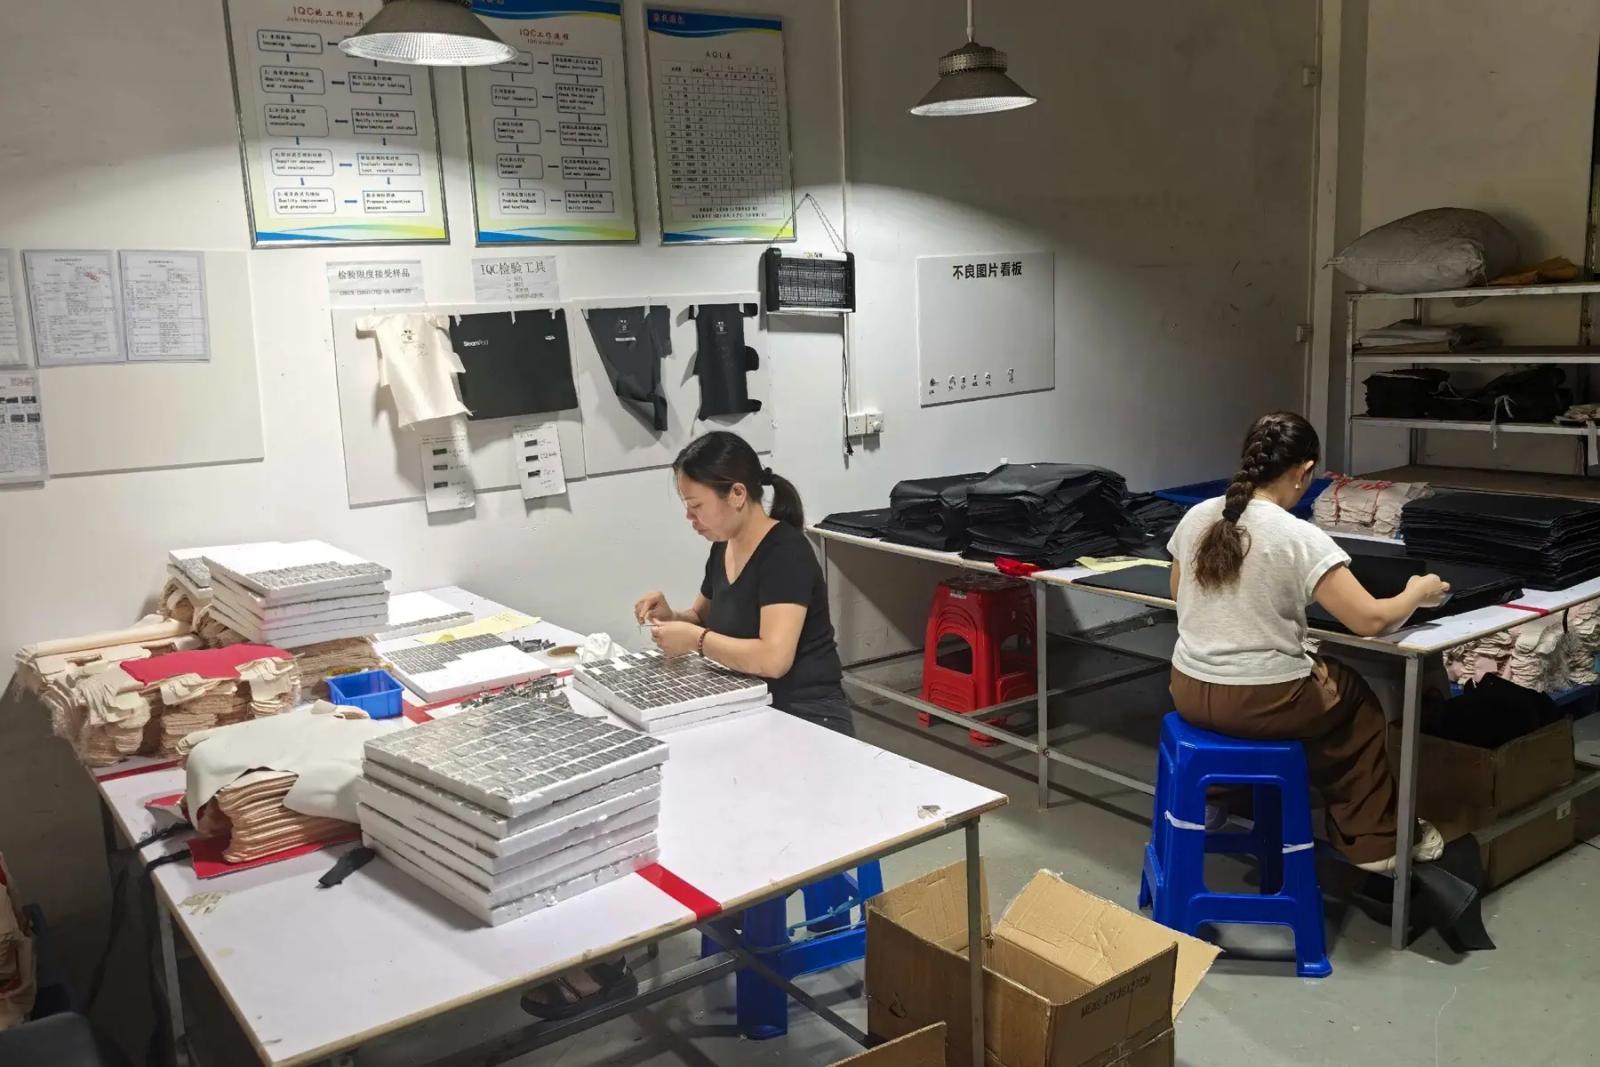
Herramientas de inspección, paneles de referencia y registros de muestras junto a la mesa de control.
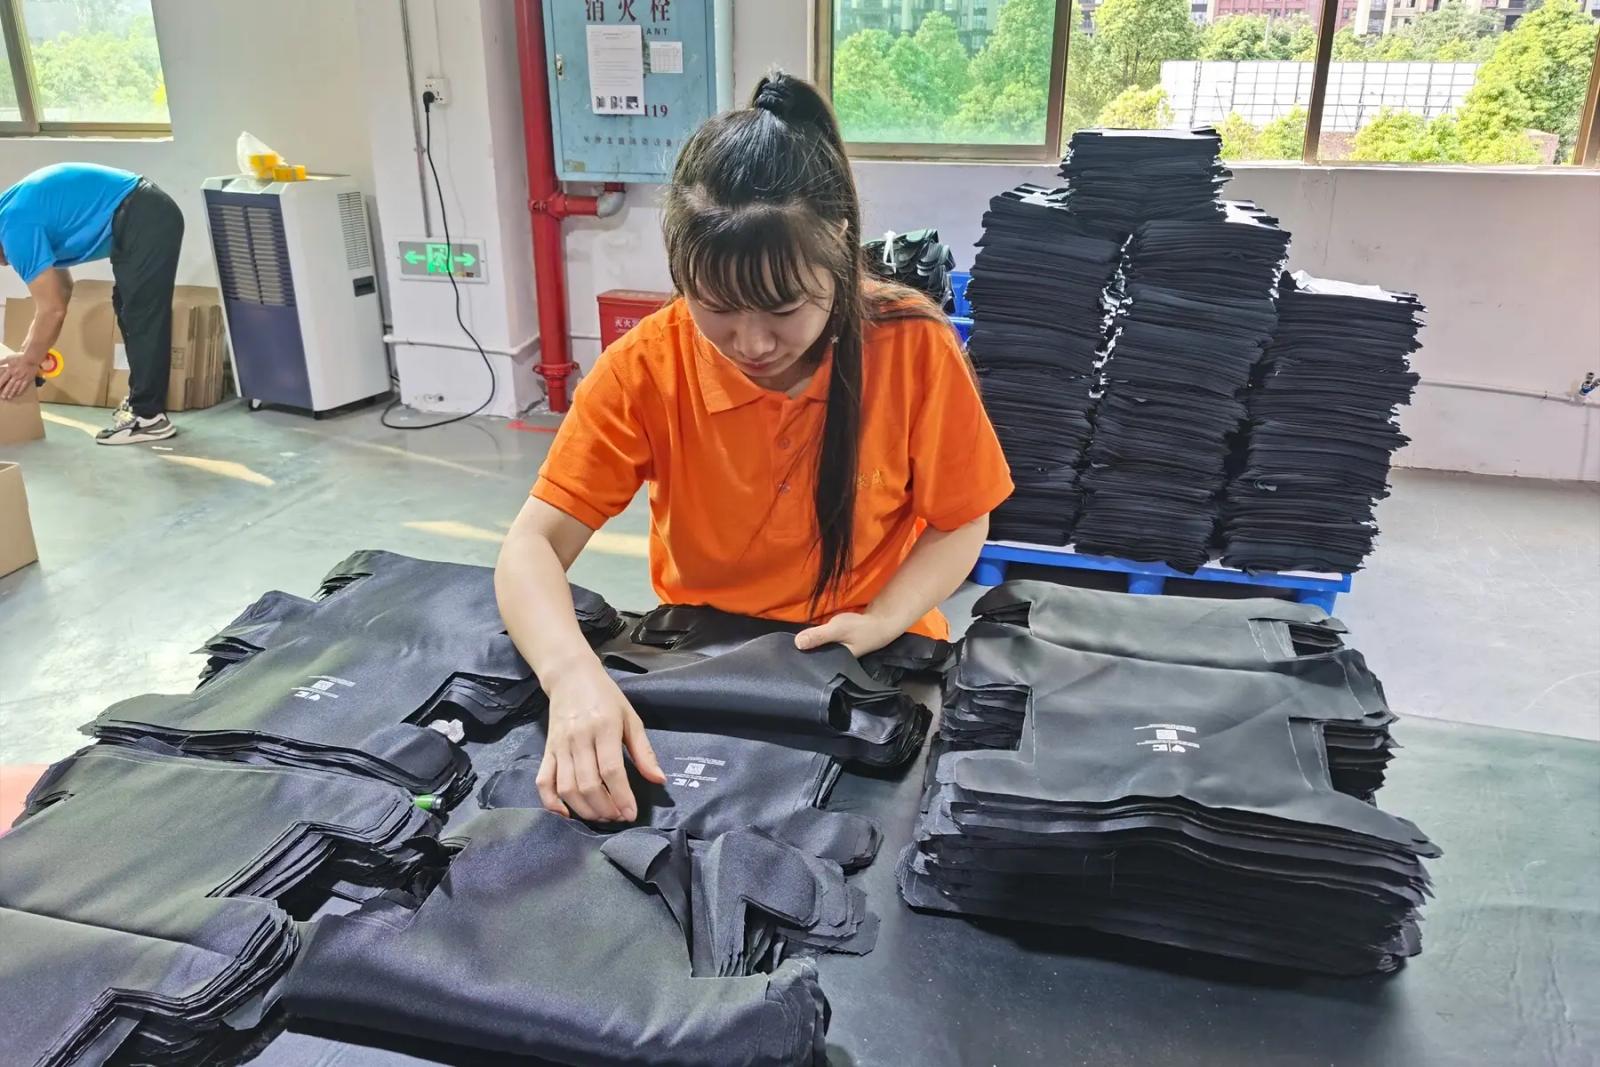
Las piezas cortadas, los paneles y los componentes semielaborados se revisan antes de pasar al montaje.
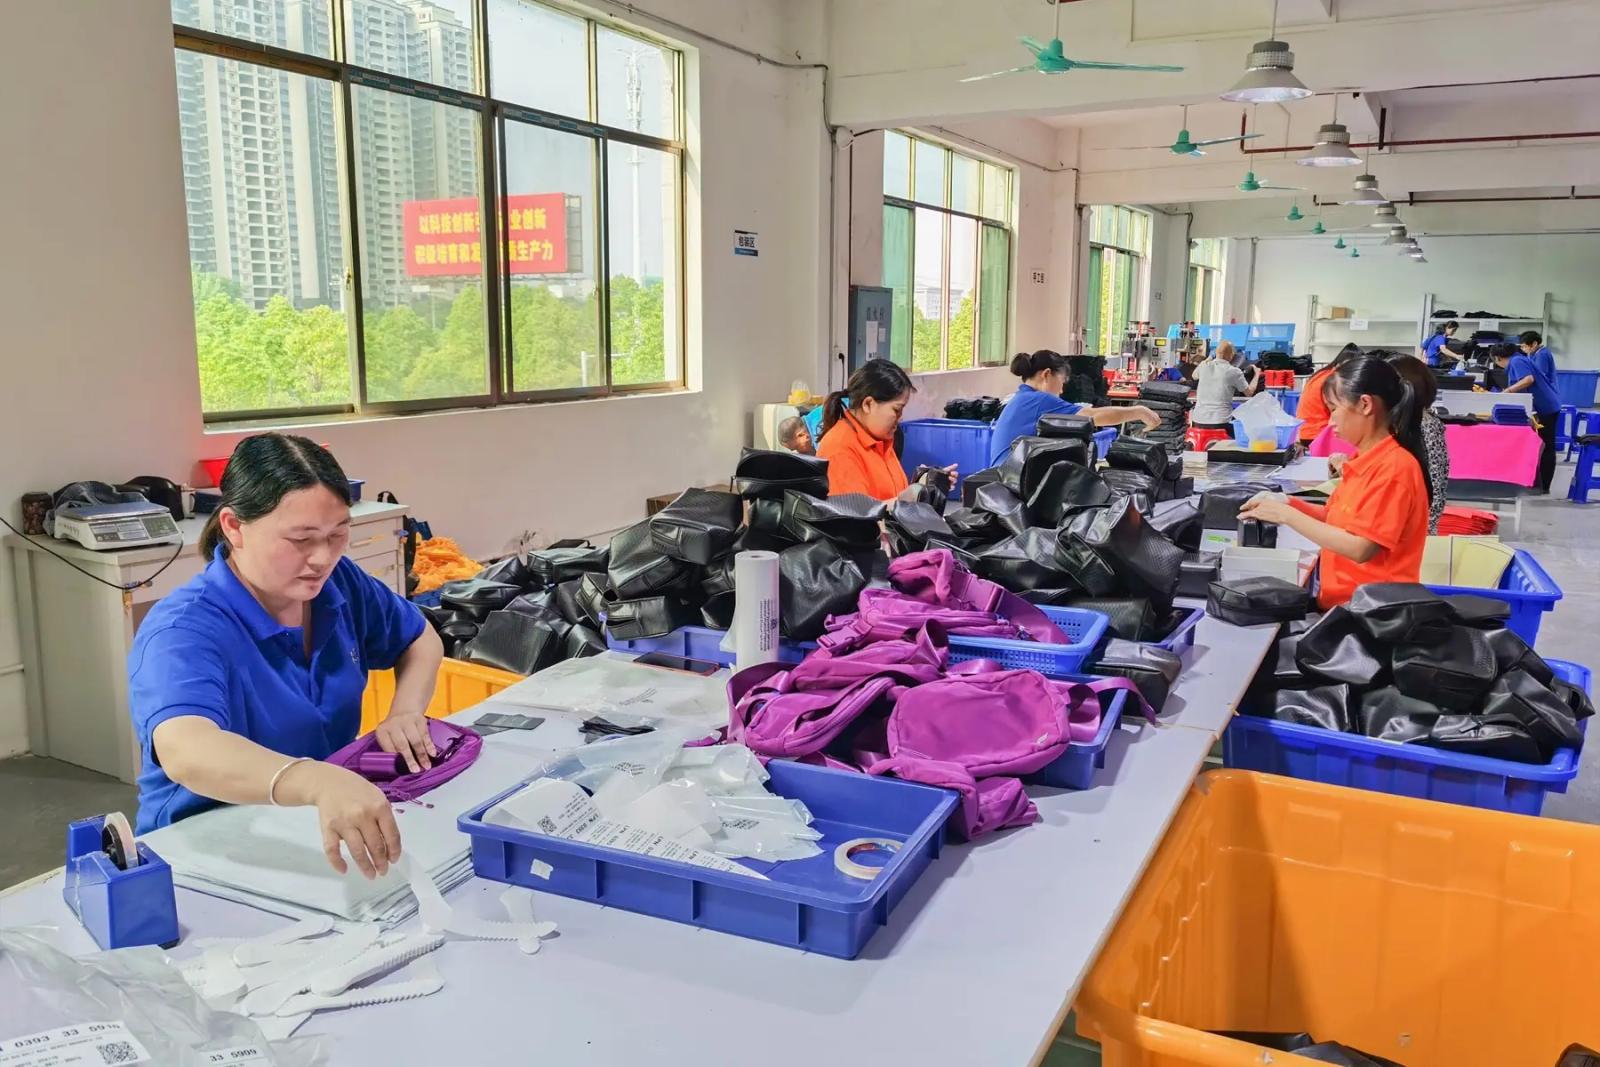
Los bolsos terminados se clasifican, revisan, embalan y etiquetan antes de que las cajas salgan del taller.
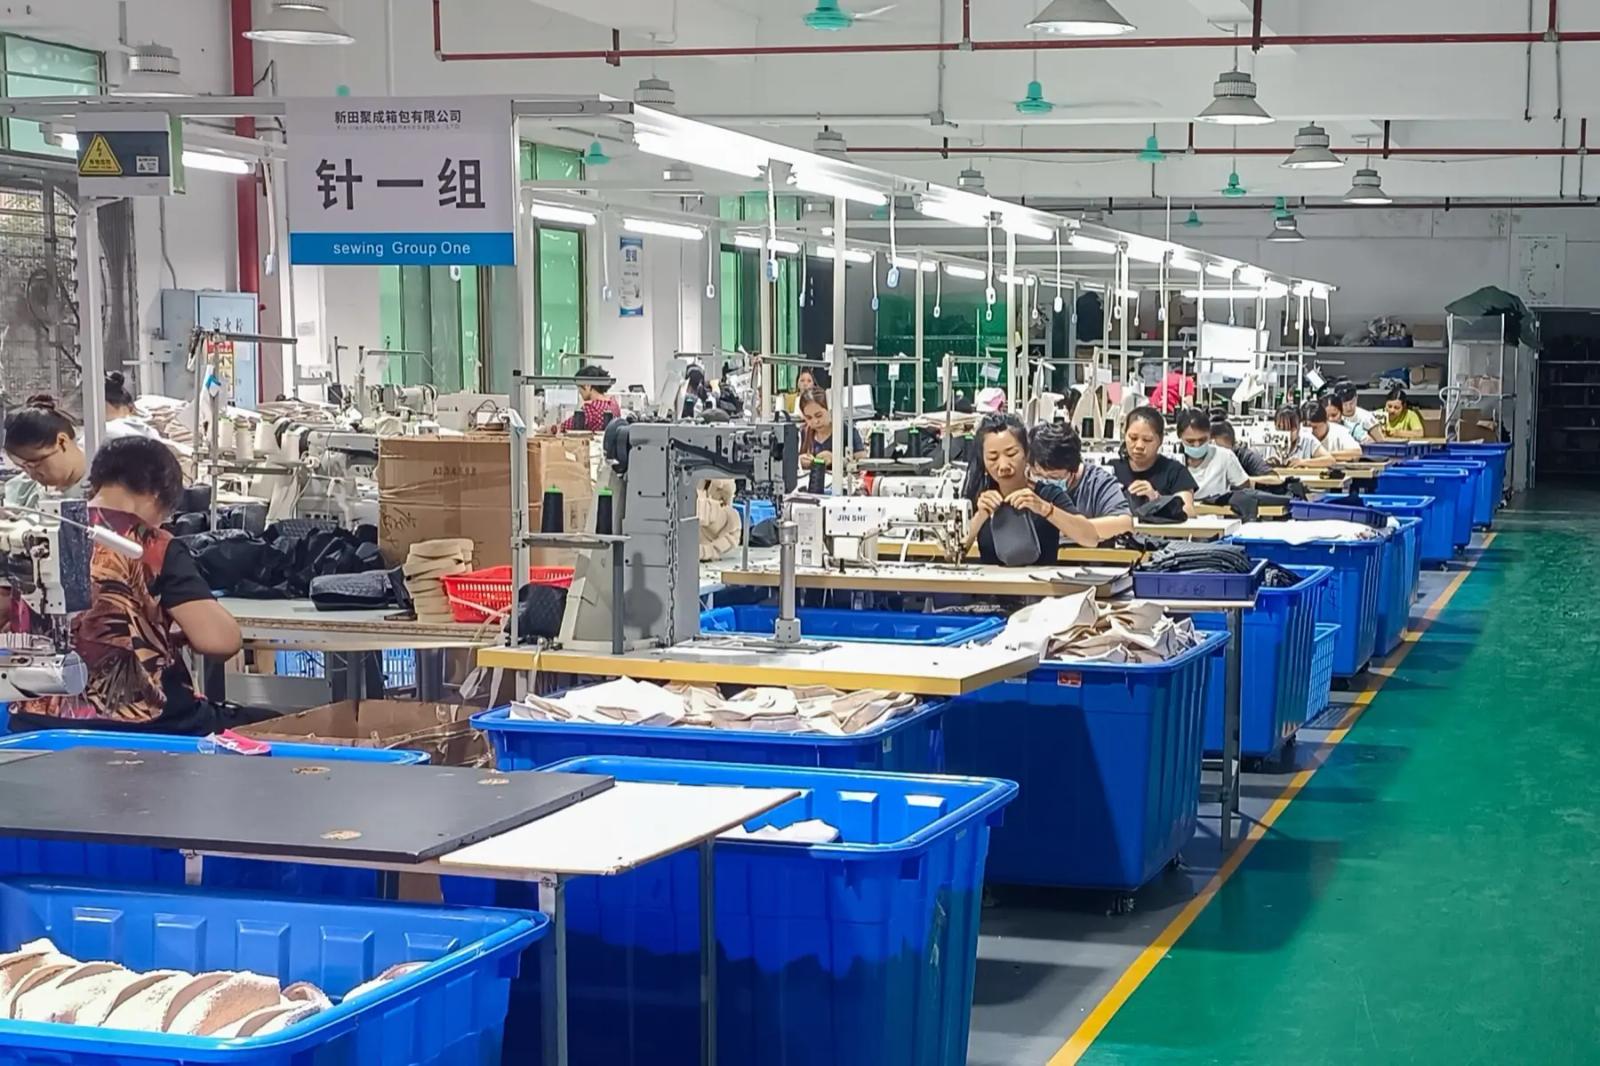
Las medidas, costuras y detalles del acabado se comprueban frente a las referencias aprobadas.
Registre pedido, SKU, fábrica, línea, etapa, fecha, estándar aprobado, cantidad producida e inspeccionada, medidas, tipo y número de defectos, fotos, medidas correctivas, resultado de reinspección, inspector y decisión de liberación. Conserve el registro con el historial de muestras aprobadas.
Preguntas frecuentes sobre control de calidad
El plan debe incluir una norma de producción aprobada, controles de materiales entrantes, controles de primera unidad y durante la producción, medidas críticas, revisión de acabados y funcionamiento, inspección final, verificación del embalaje, cierre de no conformidades y evidencias fechadas.
No por sí solo. El comprador sigue necesitando una norma escrita, inspectores formados, clases de defectos y tolerancias definidas, registros trazables, reglas de escalado y comprobación de que los productos retrabajados se han vuelto a inspeccionar.
No. Mantenga un marco común y añada controles específicos para material, cierres, herrajes, costuras, puntos de carga, decoración, etiquetado, embalaje, mercado de destino y requisitos del comprador.
Las evidencias útiles incluyen identificación del pedido y SKU, fecha y etapa de inspección, cantidad revisada, especificación utilizada, resultados por punto de control, registros de medidas, fotos y recuento de defectos, acciones correctivas, resultado de reinspección y autorización de liberación.
No existe un único nivel obligatorio. Muchos compradores inician la inspección aleatoria final con ISO 2859-1 o ANSI/ASQ Z1.4, nivel general de inspección II, cero defectos críticos aceptados, AQL 2.5 para defectos mayores y AQL 4.0 para menores, y ajustan según riesgo, precio y mercado. Para un lote de 3 201 a 10 000 bolsos, ese plan inspecciona 200 unidades y acepta hasta 10 defectos mayores y 14 menores.
Programe la inspección aleatoria final después de completar la producción y embalar la mayor parte del pedido, normalmente al menos el 80%, para extraer muestras de cajas terminadas y verificar cantidad, surtido, embalaje y marcas de caja antes de autorizar el envío. Los controles durante la producción deben empezar antes, con las primeras unidades.