致命欠点
安全、規制、法令、または使用上の重大なリスク。納品市場と製品に適した事例および合否基準を定めてください。
購入者ガイド · 2026年9月5日公開 · 2026年10月14日更新
オリジナルバッグの出荷前に、工場が何をいつ検査するか、不良の定義、記録すべき資料、出荷を承認する担当者を定めます。
確認担当 Spirit、Kanrow営業チーム · spirit@dgkanrow.com
簡潔な回答
承認サンプルと書面の仕様に基づき、入荷材料、初品、工程内の加工品質、重要寸法、機能、最終外観、ラベル、梱包、カートンを確認します。合意したAQL最終検査を経て出荷を承認し、不合格、是正措置、再検査、出荷承認を記録してください。
QCチェックリストをダウンロード12の品質チェックポイント
| 検査項目 | 確認事項 | 実施時期 |
|---|---|---|
| 承認基準 | 署名済みサンプル、仕様書、部品表、色基準、版下、梱包方法、対応済みの修正指示 | 素材の使用承認前 |
| 受入素材 | 素材の種類、色、手触り、厚さ・重量、幅、外観不良、コーティング、裏地、ファスナー、金具、ラベル、書類 | 入荷時・裁断前 |
| 裁断・準備 | パーツの方向・柄合わせ、寸法、補強、ロゴ位置、マーキング、束分け、色差管理 | 初回裁断時およびロットごと |
| 縫製工程内検査 | 縫い代、縫い目の均一性、目飛び、縫い縮み、糸端、左右対称性、荷重箇所の補強、組立順序 | ライン立ち上げ時および生産中 |
| 寸法 | 製品、開口部、ポケット、ハンドル、ストラップ、マチ、ロゴ位置の重要寸法と規定公差 | 初品・工程内・最終段階 |
| 外観 | 形状、表面、汚れ、傷、へこみ、色差、コバ仕上げ、位置合わせ、におい、見栄え | 工程内および最終時 |
| 機能 | 該当するファスナー、開閉部、バックル、スナップ、引きひも、ハンドル、ストラップ、収納部、キャスター、付属品の動作 | サンプル・工程内・最終段階 |
| ロゴ・表示 | デザイン、つづり、色、加工方法、寸法、位置、向き、取扱表示、バーコード、下げ札、国名表示 | 初品および最終段階 |
| 強度確認 | 構造と市場要件に応じて定めた、持ち手、縫い目、ストラップ、金具、留め具、荷重の確認 | バイヤーの仕様または試験計画に従う |
| 最終検査 | AQL抜取検査計画、不良分類、合格判定個数・不合格判定個数、数量、品種構成、仕上がり、寸法、機能、記録 | 生産完了後、出荷承認前 |
| 梱包・カートン | 詰め物、薄紙、ポリ袋、警告表示、バーコード、アソート、カートン数量、カートンマーク、封緘、寸法、状態 | 梱包開始時および最終抜取検査時 |
| 不適合の是正完了 | 写真、影響数量、流出防止措置、根本原因、手直しまたは交換、再検査、担当者、承認 | 不良や不一致が見つかった際 |
不良の分類
安全、規制、法令、または使用上の重大なリスク。納品市場と製品に適した事例および合否基準を定めてください。
受入拒否、機能喪失、耐久性低下、明らかな外観不良、重要仕様への不適合につながる可能性の高い欠陥。
機能を大きく損なわないものの、承認基準を満たさない、限定的な加工品質または外観の不具合。
AQL最終検査
AQL(合格品質限界)抜取検査では、検査員がロットから抜き取る完成バッグの数と、不合格となるまでに許容される区分別の不良数を定めます。バッグ案件の多くでは、ISO 2859-1またはANSI/ASQ Z1.4の通常検査水準IIによる1回抜取検査を最終ランダム検査の出発点とし、製品リスク、価格帯、仕向け市場に応じて水準を調整します。
| ロットサイズ(個) | 検査するバッグ数 | 致命欠点 | 重欠点、AQL 2.5 | 軽欠点・AQL 4.0 |
|---|---|---|---|---|
| 281~500 | 50 | 合格0、不合格1 | 合格 3、不合格 4 | 合格 5、不合格 6 |
| 501~1,200 | 80 | 合格0、不合格1 | 合格 5、不合格 6 | 合格 7、不合格 8 |
| 1,201~3,200 | 125 | 合格0、不合格1 | 合格 7、不合格 8 | 合格 10、不合格 11 |
| 3,201~10,000 | 200 | 合格0、不合格1 | 合格 10、不合格 11 | 合格 14、不合格 15 |
| 10,001~35,000 | 315 | 合格0、不合格1 | 合格 14、不合格 15 | 合格 21、不合格 22 |
数値は1回抜取、なみ検査、通常検査水準IIに基づきます。致命欠点の許容数ゼロは一般的なバイヤー規則であり、表の値ではありません。注文ごとにAQL水準、不良一覧、サンプル数、不合格ロットへの対応を書面で確認してください。AQL抜取は不良ロットを受け入れるリスクを抑えますが、合格ロット内のすべてのバッグが無欠陥であることを保証するものではありません。
Kanrowの工程確認資料
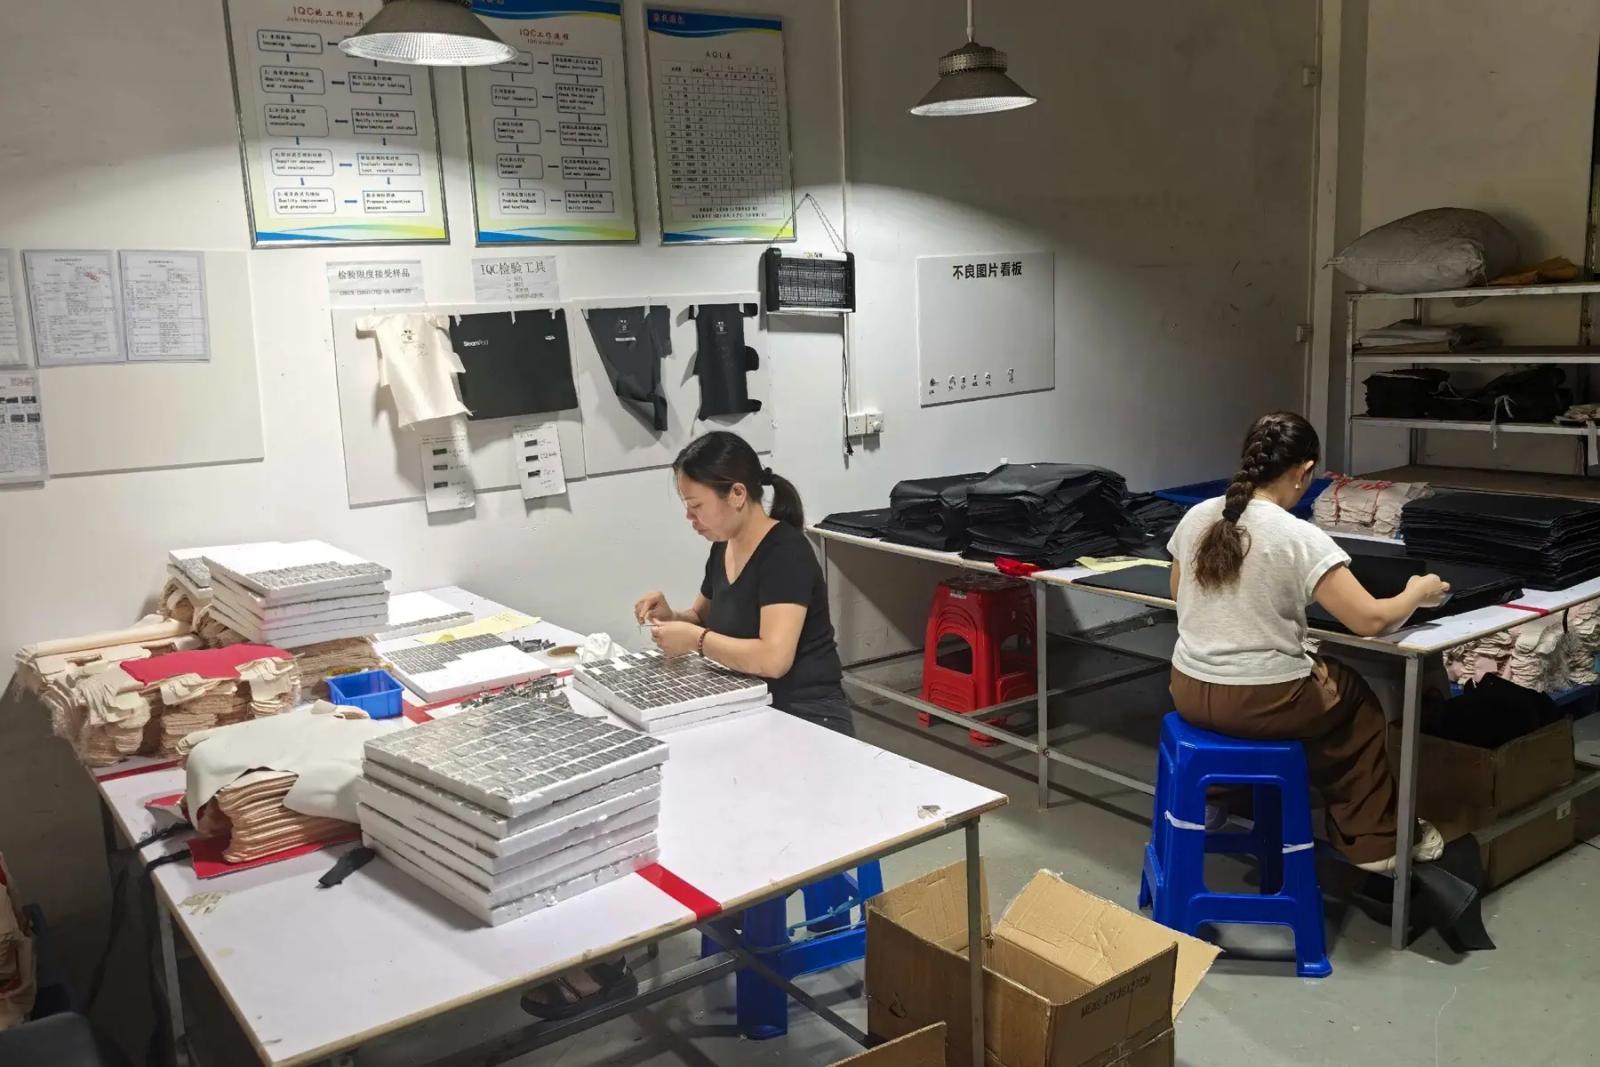
検品台の近くに配置した検査器具、基準パネル、サンプル記録。
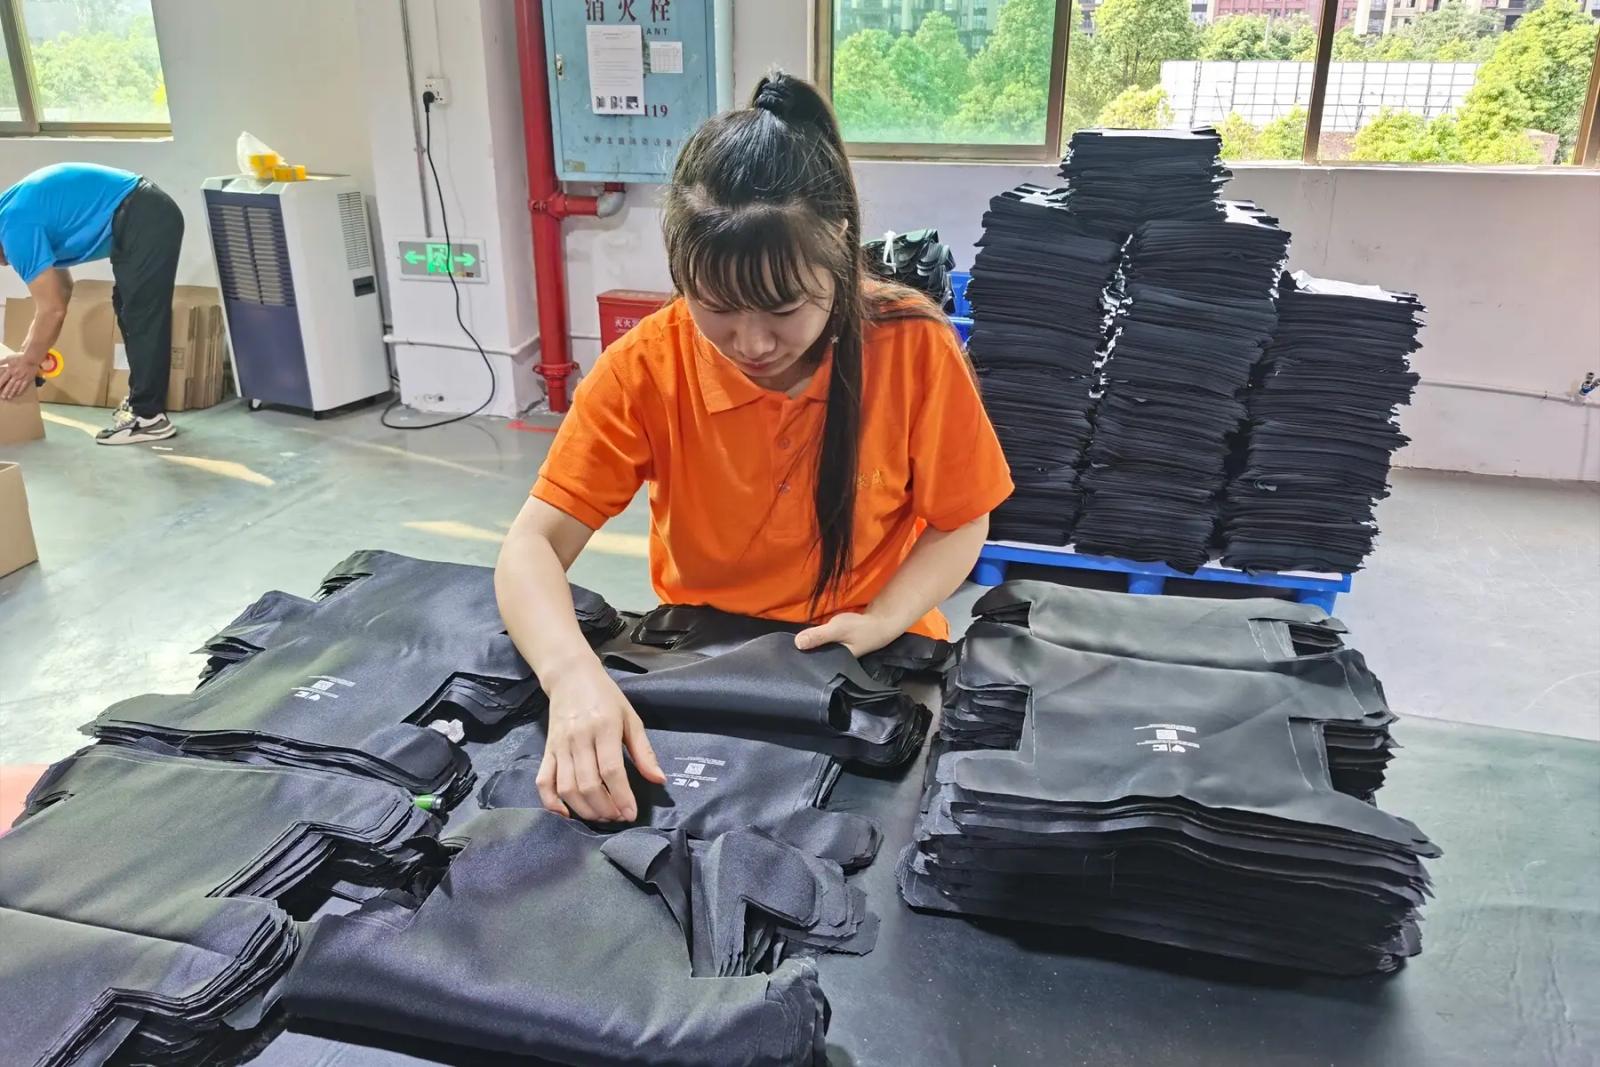
裁断済み部材、パネル、半製品を組み立て工程へ送る前に確認します。
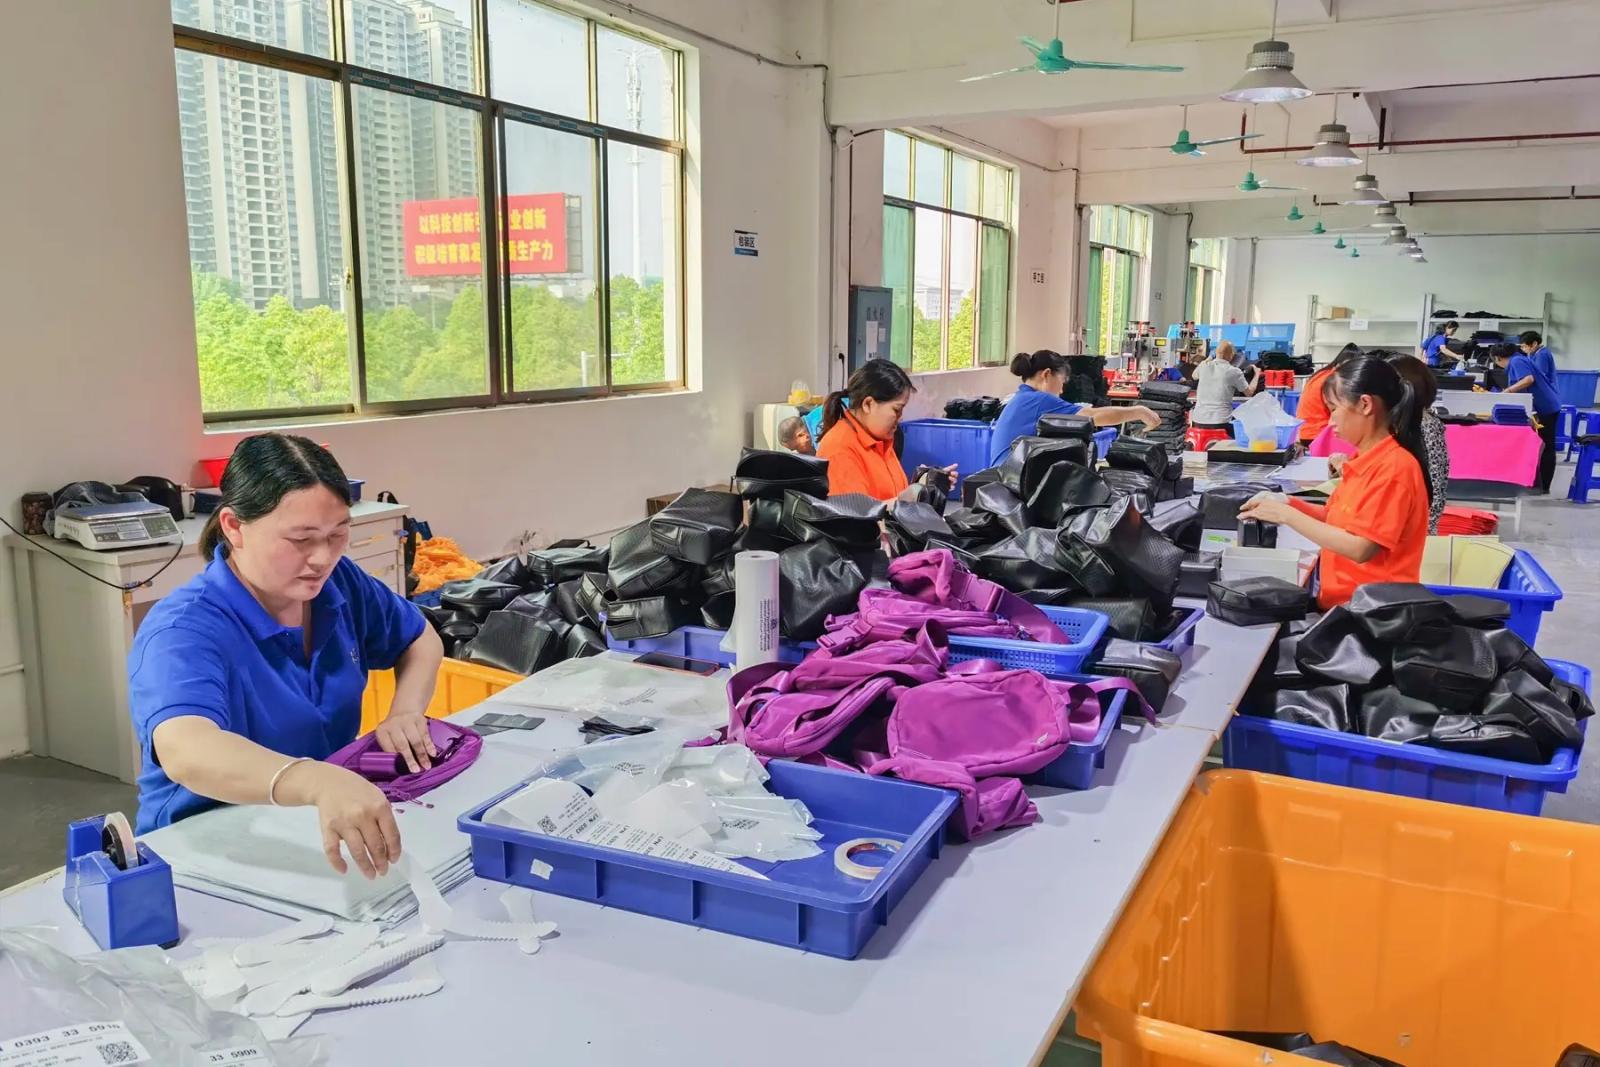
カートンが作業場を出る前に、完成したバッグを仕分け、検査、梱包し、ラベルを付けます。
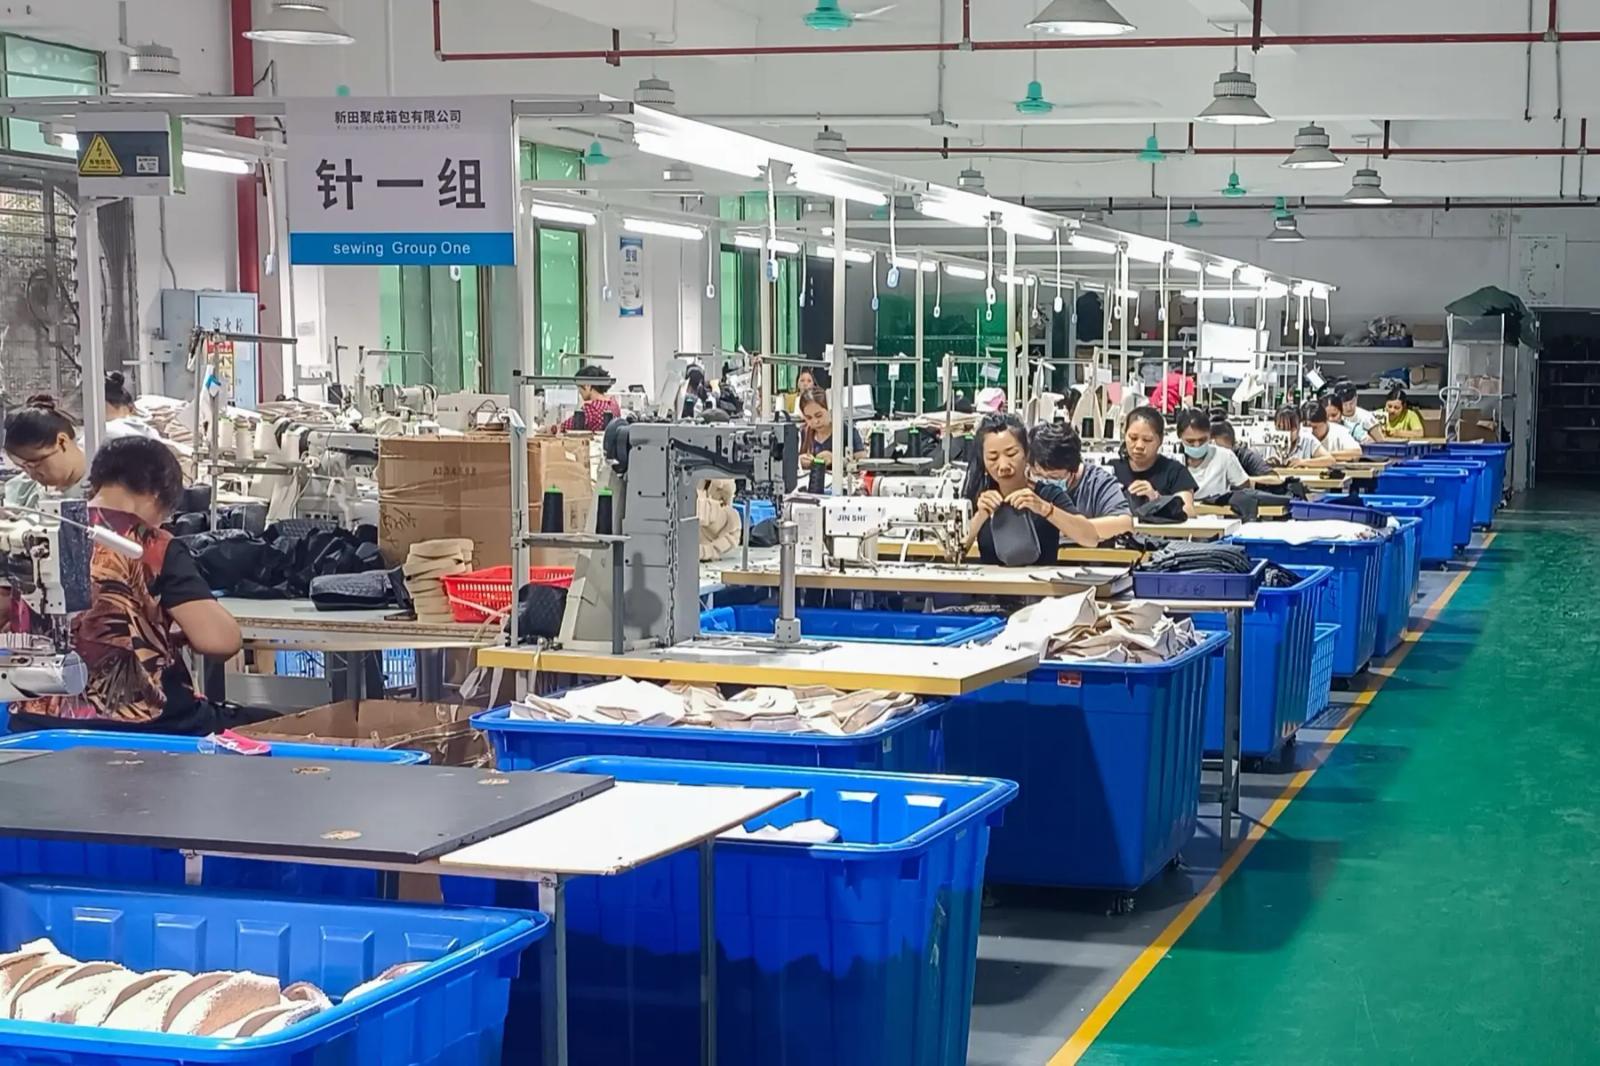
承認済みの基準資料に照らして、寸法、縫い目、仕上げの細部を確認します。
注文、SKU、工場、ライン、工程、日付、承認基準、生産数と検査数、寸法、不良の種類と数、写真、是正措置、再検査結果、検査担当者、出荷判定を記録してください。承認サンプルの履歴とともに保管します。
品質管理に関するよくある質問
計画には、承認済み生産基準、受入材料検査、初品・工程内検査、重要寸法、仕上がり・機能の確認、最終検査、梱包確認、不適合の是正完了、日付入りの記録を含めてください。
それだけでは不十分です。購入者は、書面の基準、訓練された検査員、明確な不良区分と公差、追跡可能な記録、問題の報告・対応ルール、手直し品の再検査確認も必要とします。
いいえ。共通の枠組みを保ちつつ、材料、留め具、金具、縫い目、荷重箇所、装飾、ラベル、梱包、販売先市場、バイヤー要件に応じた確認項目を追加してください。
有用な記録には、注文・SKUの識別情報、検査日と段階、検査数量、使用仕様書、項目別結果、寸法記録、不良写真と個数、是正措置、再検査結果、出荷承認があります。
必須の検査水準は一律ではありません。多くのバイヤーは、ISO 2859-1またはANSI/ASQ Z1.4の通常検査水準II、致命欠点の許容数0、重欠点AQL 2.5、軽欠点AQL 4.0を最終抜取検査の出発点とし、製品リスク、価格帯、市場に応じて調整します。3,201~10,000個のロットでは、この計画は200個を検査し、重欠点10個、軽欠点14個までを許容します。
最終抜取検査は、生産が完了し、注文の大半(一般には80%以上)が梱包された後に設定します。完成カートンから抽出し、出荷承認前に数量、アソート、梱包、カートンマークを確認するためです。工程内検査は、それより早く初期生産品から始めてください。