Defeito crítico
Um risco de segurança, regulatório, legal ou de gravidade no uso. Defina exemplos e uma regra de aceitação adequados ao mercado de destino e ao produto.
Guia do comprador · Publicado em 5 de setembro de 2026 · Atualizado em 14 de outubro de 2026
Antes do envio das bolsas personalizadas, defina o que a fábrica verifica, quando verifica, o que constitui um defeito, quais evidências registra e quem aprova a liberação.
Revisado por Spirit, equipe de vendas de Kanrow · spirit@dgkanrow.com
Resposta Curta
Use a amostra aprovada e a especificação escrita para verificar materiais recebidos, primeiras unidades, acabamento durante a produção, medidas críticas, função, aparência final, etiquetas, embalagem e caixas. Libere o pedido por meio de uma inspeção final AQL acordada e registre falhas, ações corretivas, reinspeção e aprovação para liberação.
Baixar a lista de verificação de qualidade (modelo em inglês)12 Pontos de Controle da Qualidade
| Ponto de controle | O que verificar | Quando |
|---|---|---|
| Norma aprovada | Amostra assinada, especificação, lista de materiais, padrão de cor, arte, método de embalagem e comentários resolvidos | Antes da libertação do material |
| Materiais de entrada | Tipo de material, cor, textura ao toque, espessura ou peso, largura, falhas visíveis, revestimento, forro, zíper, ferragens, etiquetas e documentos | No recebimento e antes do corte |
| & Preparação do corte | Direção dos painéis, correspondência, medidas, reforços, posição do logotipo, marcação, agrupamento e controle de tonalidade | Primeiro corte e por lote |
| Costura em linha | Margem de costura, uniformidade dos pontos, pontos falhados, franzimento, pontas de linha, simetria, reforço dos pontos de esforço e sequência de montagem | No início da linha e durante a produção |
| Medições | Medidas críticas do produto, abertura, bolsos, alças de mão e de ombro, foles e posição do logotipo conforme as tolerâncias definidas | Primeiras unidades, em linha, e final |
| Aparência | Formato, superfície, manchas, arranhões, amassados, variação de cor, acabamento das bordas, alinhamento, odor e apresentação | Em linha e final |
| Função | Movimento dos zíperes, fechos, fivelas, botões de pressão, cordões, alças de mão e de ombro, compartimentos, rodas ou fixações, quando aplicável | Amostra, em linha e final |
| & Rotulagem do logotipo | Arte, ortografia, cor, método, dimensões, colocação, orientação, etiqueta de cuidados, código de barras, hangtag e marcação do país | Primeira unidade e final |
| Controles de resistência | Verificações de alças, costuras, ferragens, fechos ou carga definidas conforme a construção e os requisitos do mercado | Conforme especificado pelo comprador ou plano de teste |
| Inspeção final | Plano de amostragem AQL, classificação de defeitos, números de aceitação e rejeição, quantidade, sortimento, acabamento, medidas, função e registros | Após a produção e antes da libertação da remessa |
| Embalagens e caixas | Enchimento, papel de seda, saco plástico, avisos, código de barras, sortimento, quantidade de caixas, identificação das caixas, fechamento, medidas e condições | Início da embalagem e verificação aleatória final |
| Encerramento não-conformidade | Foto, quantidade afetada, contenção, causa raiz, retrabalho ou substituição, reinspeção, responsável e aprovação | Sempre que um defeito ou incompatibilidade é encontrado |
Terminologia dos defeitos
Um risco de segurança, regulatório, legal ou de gravidade no uso. Defina exemplos e uma regra de aceitação adequados ao mercado de destino e ao produto.
Uma falha que pode causar rejeição, perda de função, menor durabilidade, problema visual evidente ou não conformidade com uma especificação importante.
Um desvio limitado de acabamento ou aparência que não reduz significativamente a função, mas ainda não atende ao padrão aprovado.
Inspeção final da AQL
A amostragem AQL (limite de qualidade aceitável) define quantas bolsas acabadas o inspetor retira de um lote e quantos defeitos de cada classe o lote pode conter antes de ser rejeitado. Muitos programas de bolsas iniciam a inspeção final aleatória com amostragem simples ISO 2859-1 ou ANSI/ASQ Z1.4 no nível geral de inspeção II, ajustando depois os níveis ao risco do produto, à faixa de preço e ao mercado de destino.
| Dimensão do lote (unidades) | Bolsas inspeccionadas | Defeitos críticos | Defeitos maiores, AQL 2.5 | Defeitos menores, AQL 4.0 |
|---|---|---|---|---|
| 281 a 500 | 50 | Aceitar 0, rejeitar 1 | Aceitar 3, rejeitar 4 | Aceitar 5, rejeitar 6 |
| 501 a 1.200 | 80 | Aceitar 0, rejeitar 1 | Aceitar 5, rejeitar 6 | Aceitar 7, rejeitar 8 |
| 1.201 a 3.200 | 125 | Aceitar 0, rejeitar 1 | Aceitar 7, rejeitar 8 | Aceitar 10, rejeitar 11 |
| 3.201 a 10.000 | 200 | Aceitar 0, rejeitar 1 | Aceitar 10, rejeitar 11 | Aceitar 14, rejeitar 15 |
| 10.001 a 35.000 | 315 | Aceitar 0, rejeitar 1 | Aceitar 14, rejeitar 15 | Aceitar 21, rejeitar 22 |
Os valores se referem à amostragem simples, inspeção normal e nível geral de inspeção II. Aceitar zero defeitos críticos é uma regra comum dos compradores, não um valor da tabela. Confirme por escrito, para cada pedido, os níveis AQL, a lista de defeitos, o tamanho da amostra e a ação em caso de rejeição do lote. A amostragem AQL limita o risco de aceitar um lote de baixa qualidade; não certifica que todas as bolsas de um lote aceito estejam livres de defeitos.
Provas do Processo de Kanrow
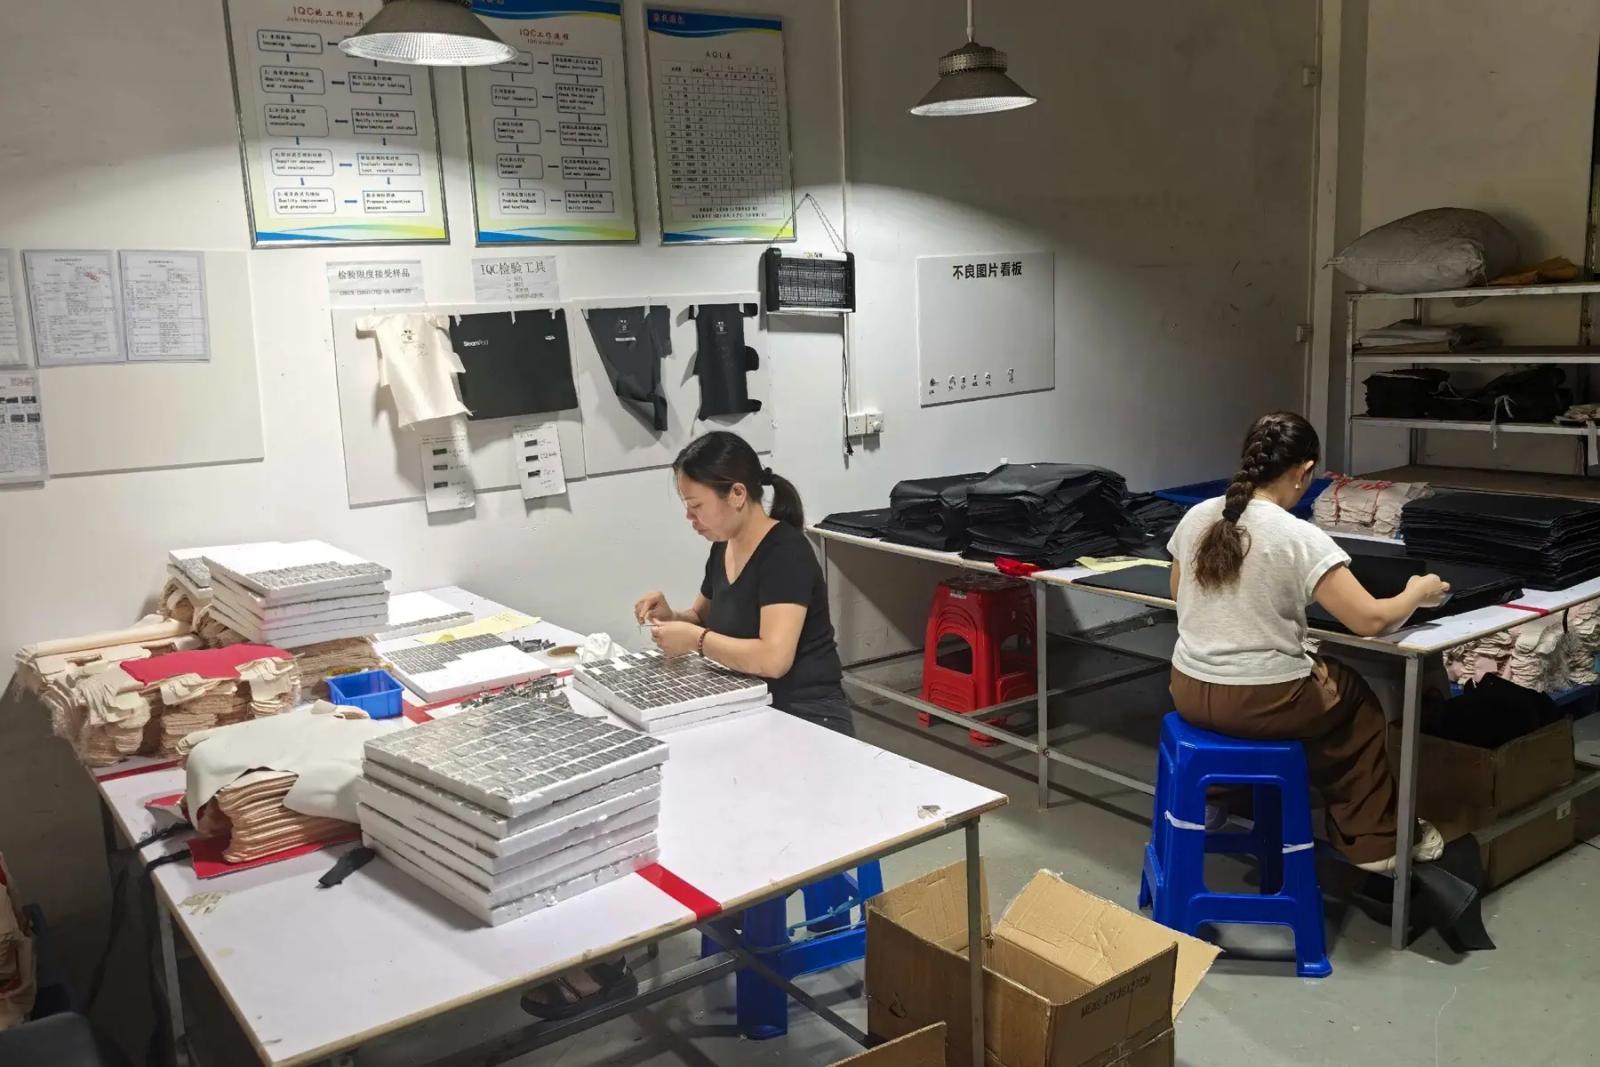
Ferramentas de inspeção, painéis de referência e registros de amostras mantidos próximos à mesa de verificação.
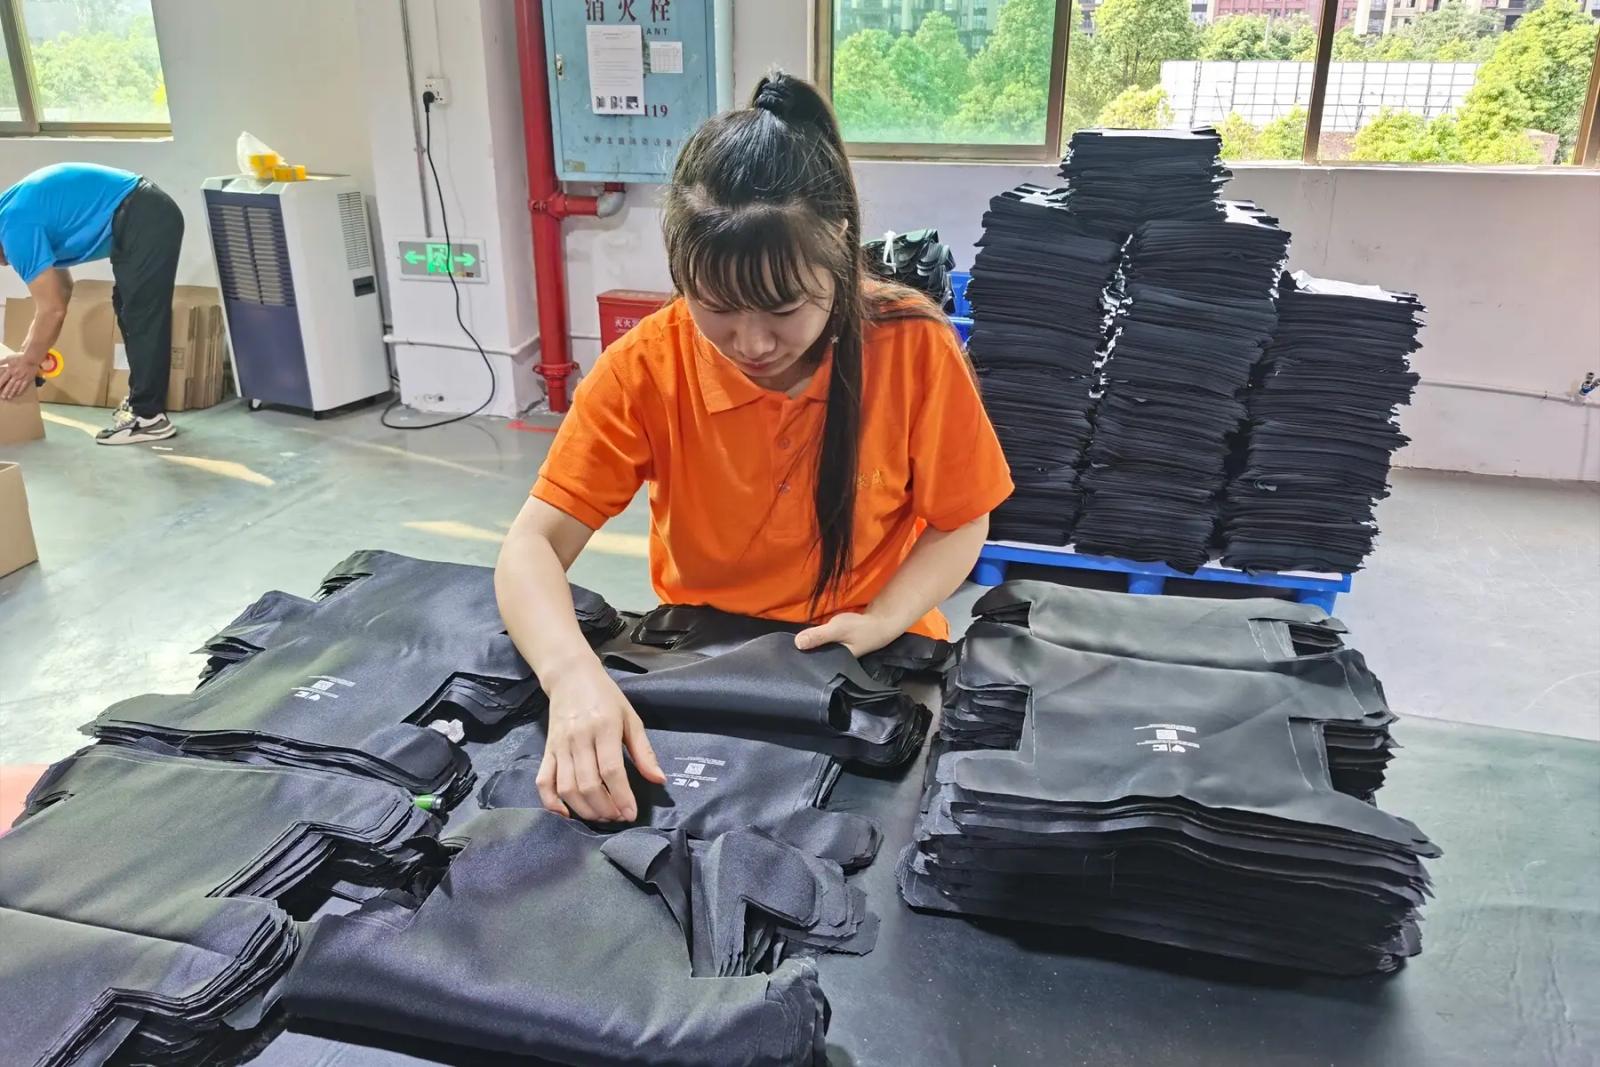
Peças cortadas, painéis e peças semi-acabadas são revisadas antes de se moverem para a montagem.
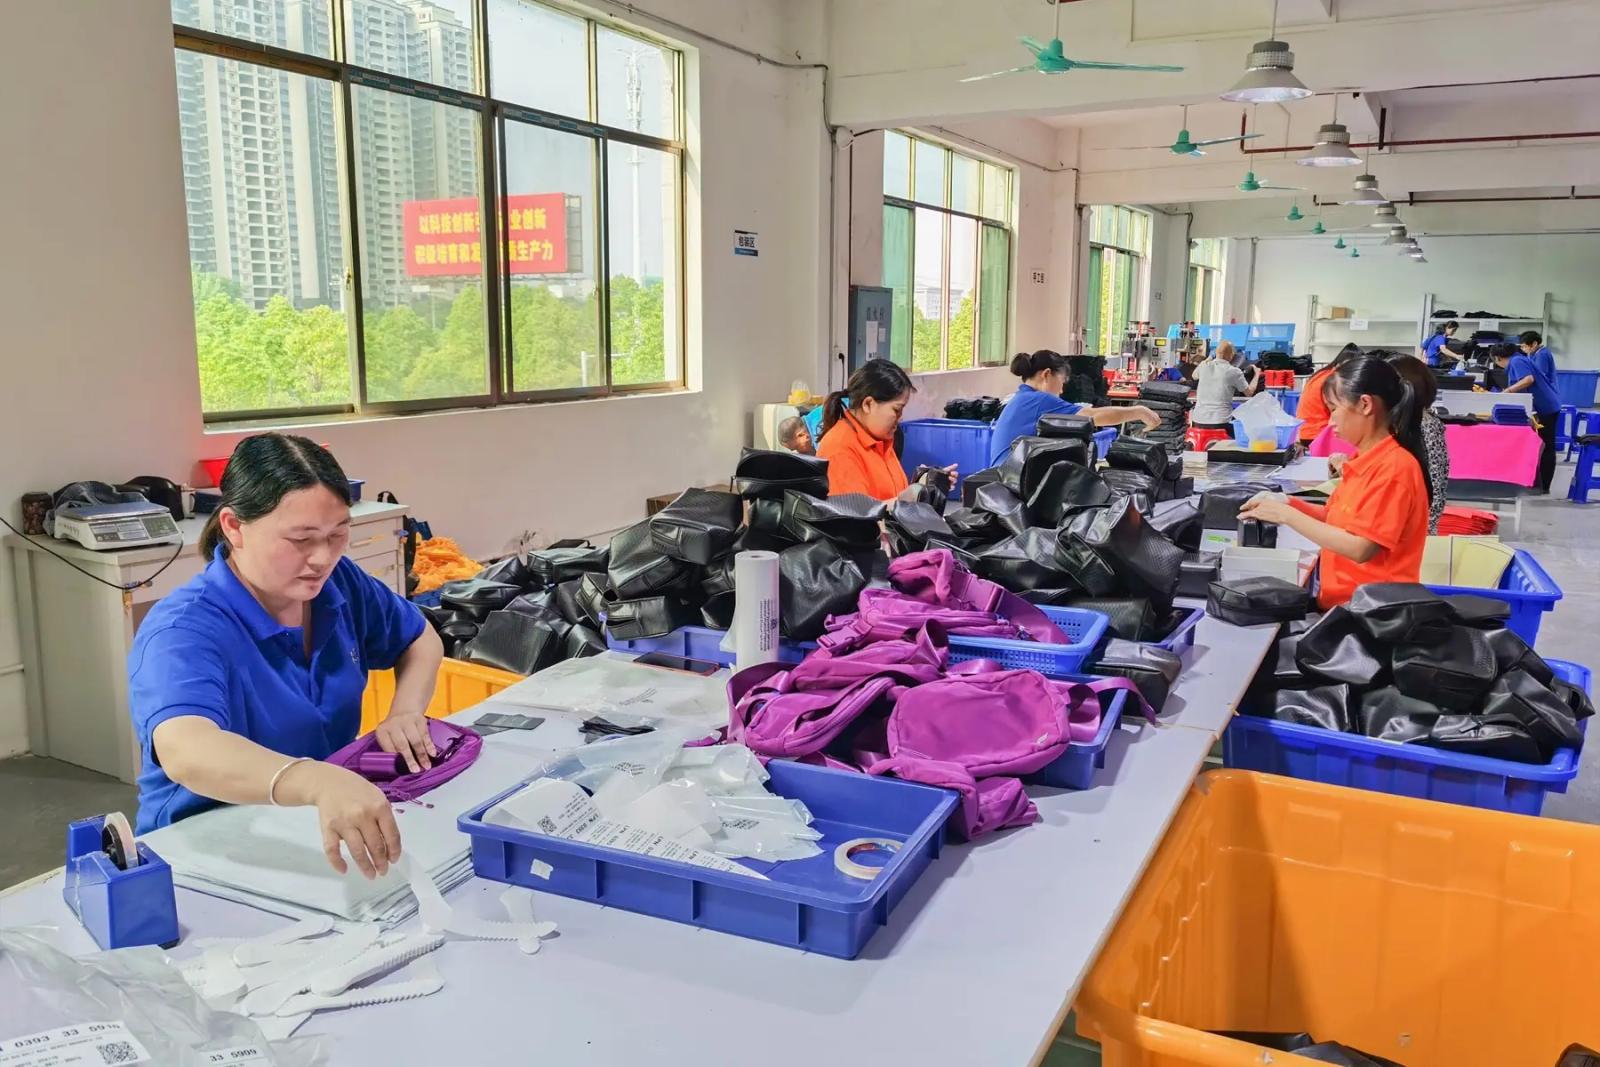
As bolsas acabadas são ordenadas, verificadas, embaladas e etiquetadas antes de as caixas deixarem a oficina.
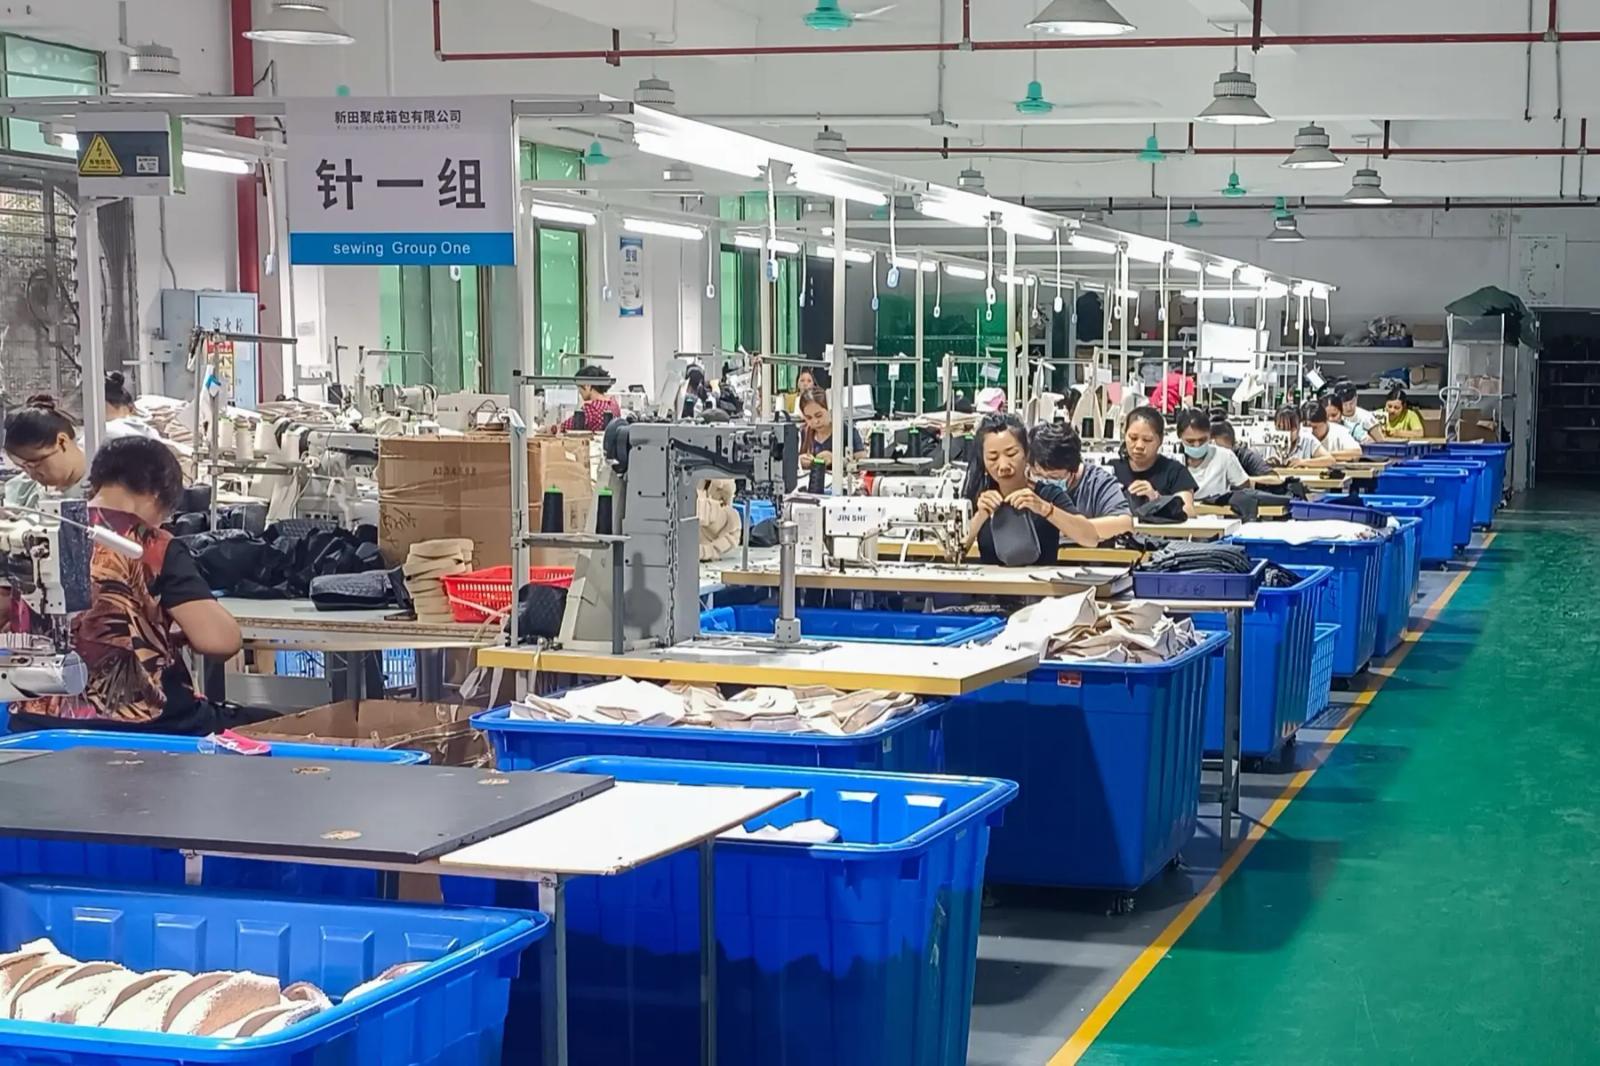
Dimensões, costuras e detalhes de acabamento são verificados em relação às referências aprovadas.
Registre pedido, SKU, fábrica, linha, etapa, data, padrão aprovado, quantidade produzida e verificada, medidas, tipo e número de defeitos, fotos, ação corretiva, resultado da reinspeção, inspetor e decisão de liberação. Guarde o registro com o histórico da amostra aprovada.
Perguntas frequentes sobre controle de qualidade
O plano deve incluir um padrão de produção aprovado, verificações de materiais recebidos, das primeiras unidades e durante a produção, medidas críticas, análise do acabamento e da função, inspeção final, verificação da embalagem, encerramento de não conformidades e evidências datadas.
Não por si só. O comprador ainda precisa de um padrão escrito, inspetores treinados, classes de defeitos e tolerâncias definidas, registros rastreáveis, regras de encaminhamento de problemas e verificação de que os produtos retrabalhados foram inspecionados novamente.
Não. Mantenha uma estrutura comum e acrescente verificações específicas da construção para material, fechos, ferragens, costuras, pontos de carga, decoração, identificação, embalagem, mercado de destino e requisitos do comprador.
As evidências úteis incluem identificação do pedido e do SKU, data e etapa da inspeção, quantidade verificada, especificação utilizada, resultados por ponto de controle, registros de medidas, fotos e contagem de defeitos, ação corretiva, resultado da reinspeção e aprovação para liberação.
Não existe um único nível obrigatório. Muitos compradores iniciam a inspeção final aleatória com ISO 2859-1 ou ANSI/ASQ Z1.4, nível geral de inspeção II, zero defeitos críticos aceitos, AQL 2.5 para defeitos maiores e AQL 4.0 para defeitos menores, ajustando depois ao risco do produto, à faixa de preço e ao mercado. Para um lote de 3.201 a 10.000 bolsas, esse plano verifica 200 unidades e aceita até 10 defeitos maiores e 14 menores.
Agende a inspeção final aleatória após a conclusão da produção e quando a maior parte do pedido, geralmente pelo menos 80%, estiver embalada. Assim, as amostras são retiradas de caixas prontas, permitindo verificar quantidade, composição do sortimento, embalagem e identificação das caixas antes da liberação do envio. As verificações durante a produção devem começar antes, com as primeiras unidades.