Défaut critique
Un risque de sécurité, réglementaire, juridique ou d'utilisation grave. Définir des exemples et une règle d'acceptation adaptée au marché de destination et au produit.
Guide de l'acheteur · Publié le 5 septembre 2026 · Mis à jour le 14 octobre 2026
Définissez ce que l'usine contrôle, à quel moment, ce qui constitue un défaut, quels justificatifs sont enregistrés et qui autorise la libération avant l'expédition des sacs personnalisés.
Vérifié par Spirit, équipe de vente de Kanrow · spirit@dgkanrow.com
Réponse courte
Utilisez l'échantillon approuvé et les spécifications écrites pour contrôler les matières à réception, les premières pièces, la fabrication en cours, les dimensions critiques, le fonctionnement, l'aspect final, les étiquettes, l'emballage et les cartons. Libérez la commande après l'inspection finale AQL convenue et consignez les défauts, actions correctives, nouvelles inspections et autorisations de libération.
Télécharger la liste de contrôle qualité (modèle en anglais)12 Points de contrôle de la qualité
| Point de contrôle | Ce qu'il faut vérifier | Quand |
|---|---|---|
| Norme approuvée | Échantillon signé, spécifications, nomenclature des matières, référence couleur, fichiers graphiques, méthode d'emballage et commentaires résolus | Avant validation des matières |
| Matériaux entrants | Type de matériau, couleur, toucher, épaisseur ou poids, largeur, défauts visibles, revêtement, doublure, fermeture éclair, accessoires métalliques, étiquettes et documents | À la réception et avant la découpe |
| Découpe et préparation | Sens des panneaux, harmonisation, dimensions, renforts, position du logo, marquage, regroupement et contrôle des nuances | Première coupe et par lot |
| Couture en ligne | Valeur de couture, régularité des points, points sautés, fronçage, bouts de fil, symétrie, renforcement des points de contrainte et ordre d'assemblage | Au départ et en cours de production |
| Mesures | Dimensions critiques du produit, de l'ouverture, des poches, poignées, sangles, soufflets et de la position du logo, selon les tolérances définies | Premières pièces, en cours de production et en contrôle final |
| Apparence | Forme, surface, taches, rayures, bosselures, variation de couleur, finition des bords, alignement, odeur et présentation | En ligne et en finale |
| Fonction | Mouvement à fermeture éclair, fermetures, boucles, boutons-pression, cordons de serrage, poignées, sangles, compartiments, roues ou fixations, le cas échéant | Échantillon, en ligne et final |
| Logo & étiquetage | Graphismes, orthographe, couleur, technique, dimensions, position, orientation, étiquette d'entretien, code-barres, étiquette volante et marquage du pays | Première unité et finale |
| Contrôles de résistance | Poignée, couture, sangle, accessoires métalliques, fermeture ou contrôle de charge défini pour l'exigence de construction et de marché | Comme spécifié par l'acheteur ou le plan d'essai |
| Contrôle final | Plan d'échantillonnage AQL, classification des défauts, nombres d'acceptation et de rejet, quantités, assortiment, qualité de fabrication, dimensions, fonctionnement et enregistrements | Après la production et avant la libération de l'expédition |
| Emballage et cartons | Matériau de calage, papier de soie, sachet plastique, avertissements, code-barres, assortiment, nombre de cartons, marquages de cartons, fermeture, dimensions et état | Début de l'emballage et contrôle final aléatoire |
| Clôture des non-conformités | Photo, quantité concernée, mesures de confinement, cause racine, retouche ou remplacement, nouvelle inspection, responsable et approbation | Chaque fois qu'un défaut ou une inadéquation est constaté |
Terminologie des défauts
Un risque de sécurité, réglementaire, juridique ou d'utilisation grave. Définir des exemples et une règle d'acceptation adaptée au marché de destination et au produit.
Défaut susceptible de provoquer un rejet, une perte de fonction, une durabilité réduite, une défaillance évidente de l'apparence ou une non-conformité à une spécification importante.
Écart limité de fabrication ou d'aspect qui ne réduit pas sensiblement la fonction, mais ne respecte pas le standard approuvé.
Inspection finale de l'AQL
L'échantillonnage AQL (limite de qualité acceptable) définit le nombre de sacs finis que l'inspecteur prélève dans un lot et le nombre de défauts de chaque classe admis avant le rejet du lot. De nombreux programmes de sacs commencent l'inspection finale aléatoire par un échantillonnage simple selon ISO 2859-1 ou ANSI/ASQ Z1.4, au niveau général d'inspection II, puis adaptent les niveaux au risque produit, au positionnement prix et au marché de destination.
| Taille du lot (unités) | Sacs inspectés | Défauts critiques | Défauts majeurs, AQL 2.5 | Défauts mineurs, AQL 4.0 |
|---|---|---|---|---|
| 281 à 500 | 50 | Accepter 0, rejeter 1 | Accepter 3, refuser 4 | Accepter 5, refuser 6 |
| 501 à 1200 | 80 | Accepter 0, rejeter 1 | Accepter 5, refuser 6 | Accepter 7, refuser 8 |
| 1201 à 3200 | 125 | Accepter 0, rejeter 1 | Accepter 7, refuser 8 | Accepter 10, refuser 11 |
| 3201 à 10000 | 200 | Accepter 0, rejeter 1 | Accepter 10, refuser 11 | Accepter 14, refuser 15 |
| 10001 à 35000 | 315 | Accepter 0, rejeter 1 | Accepter 14, refuser 15 | Accepter 21, refuser 22 |
Les valeurs concernent l'échantillonnage simple, l'inspection normale et le niveau général d'inspection II. Zéro défaut critique accepté est une règle courante des acheteurs, pas une valeur du tableau. Confirmez par écrit pour chaque commande les niveaux AQL, la liste des défauts, la taille de l'échantillon et les mesures à prendre en cas de rejet d'un lot. L'échantillonnage AQL limite le risque d'accepter un lot de mauvaise qualité ; il ne certifie pas que chaque sac d'un lot accepté est exempt de défauts.
Données probantes sur le processus de Kanrow
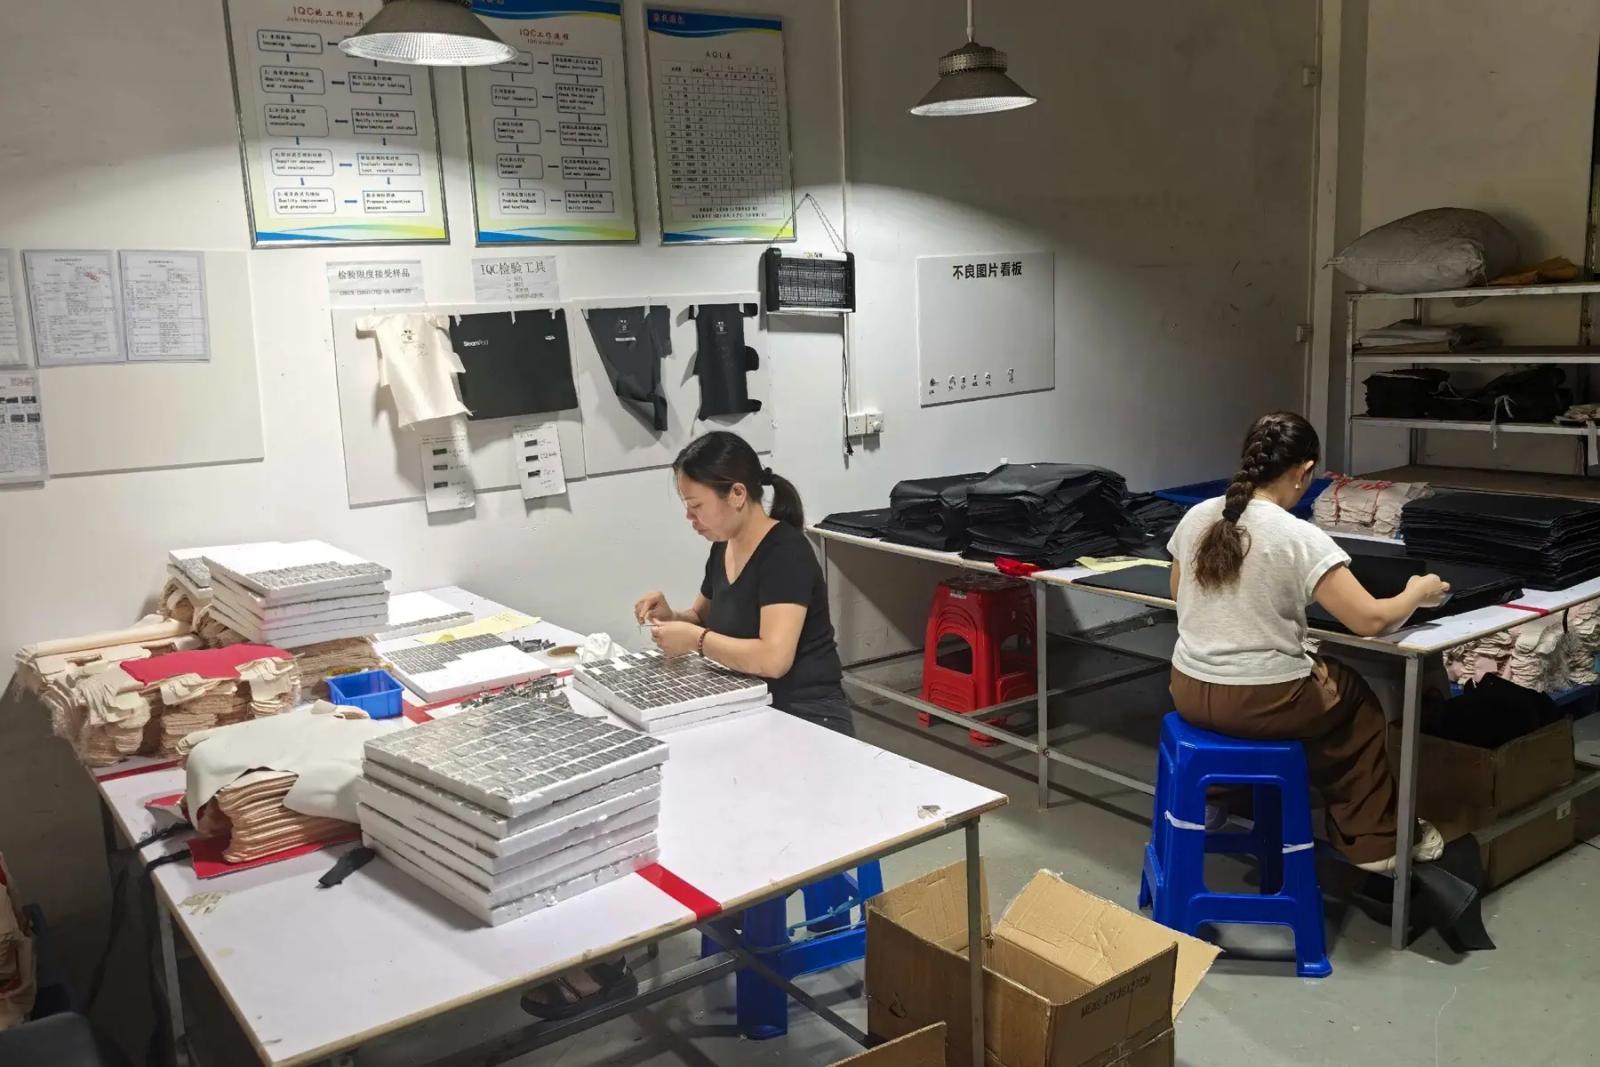
Les outils d'inspection, panneaux de référence et dossiers d'échantillons sont conservés près de la table de contrôle.
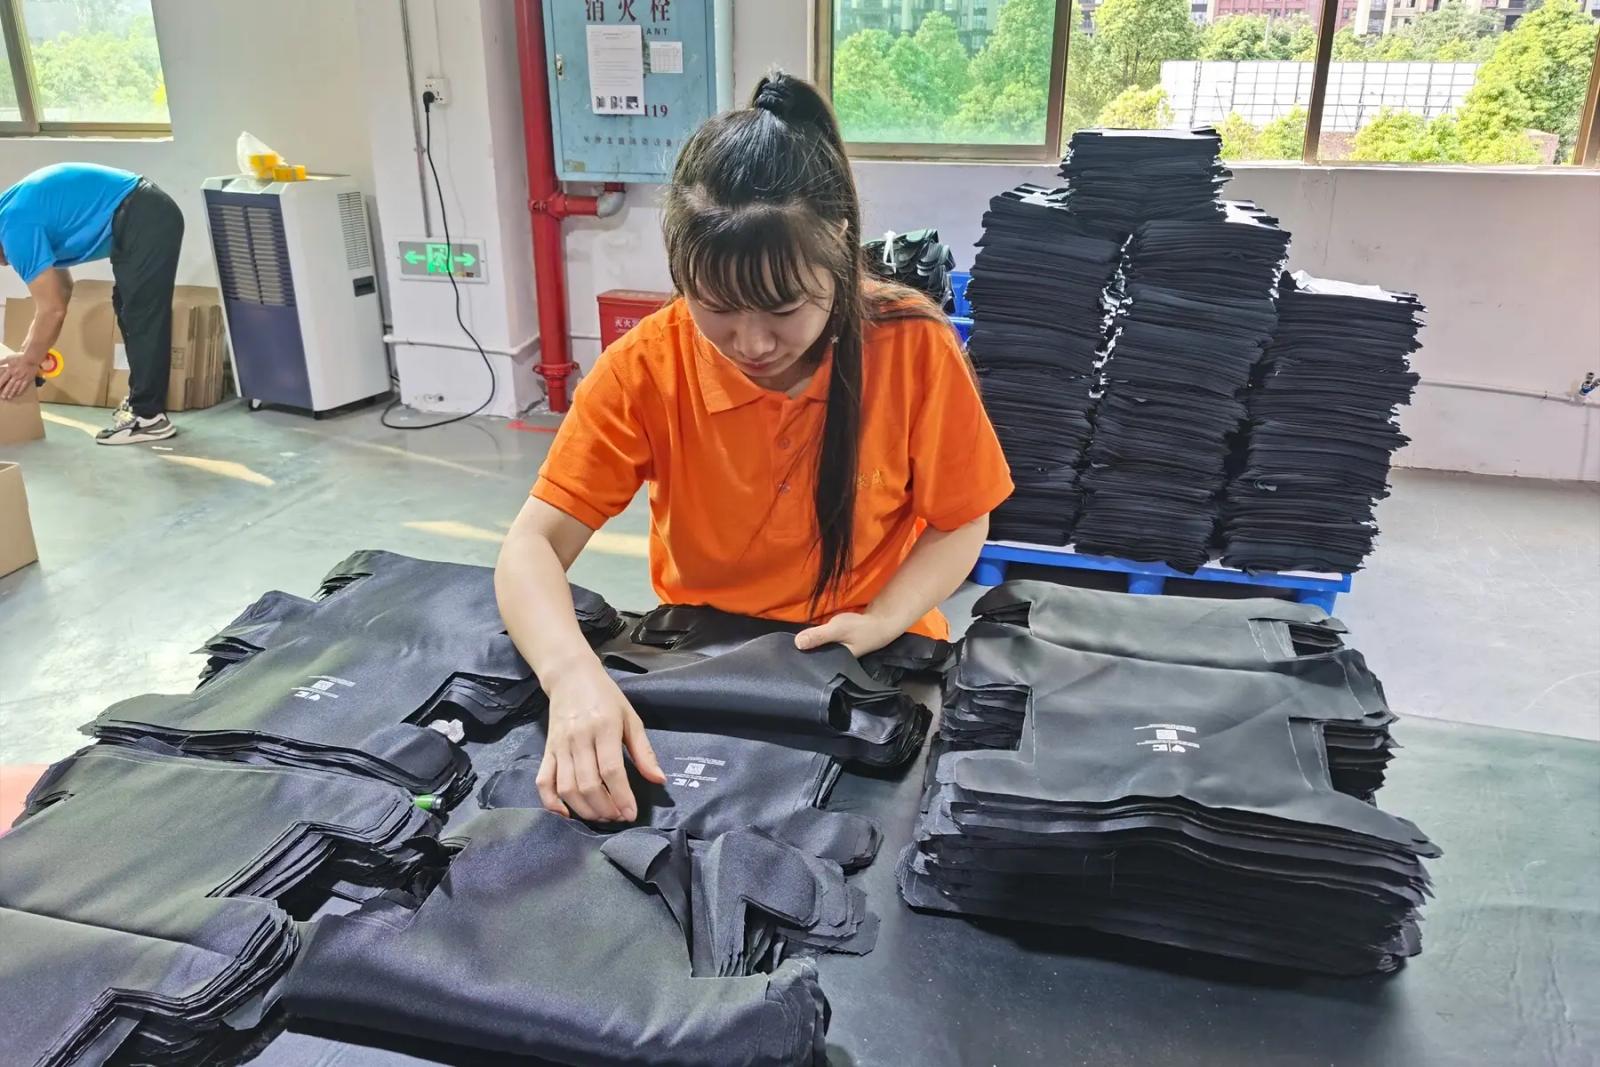
Les pièces découpées, les panneaux et les pièces semi-finies sont examinés avant de les assembler.
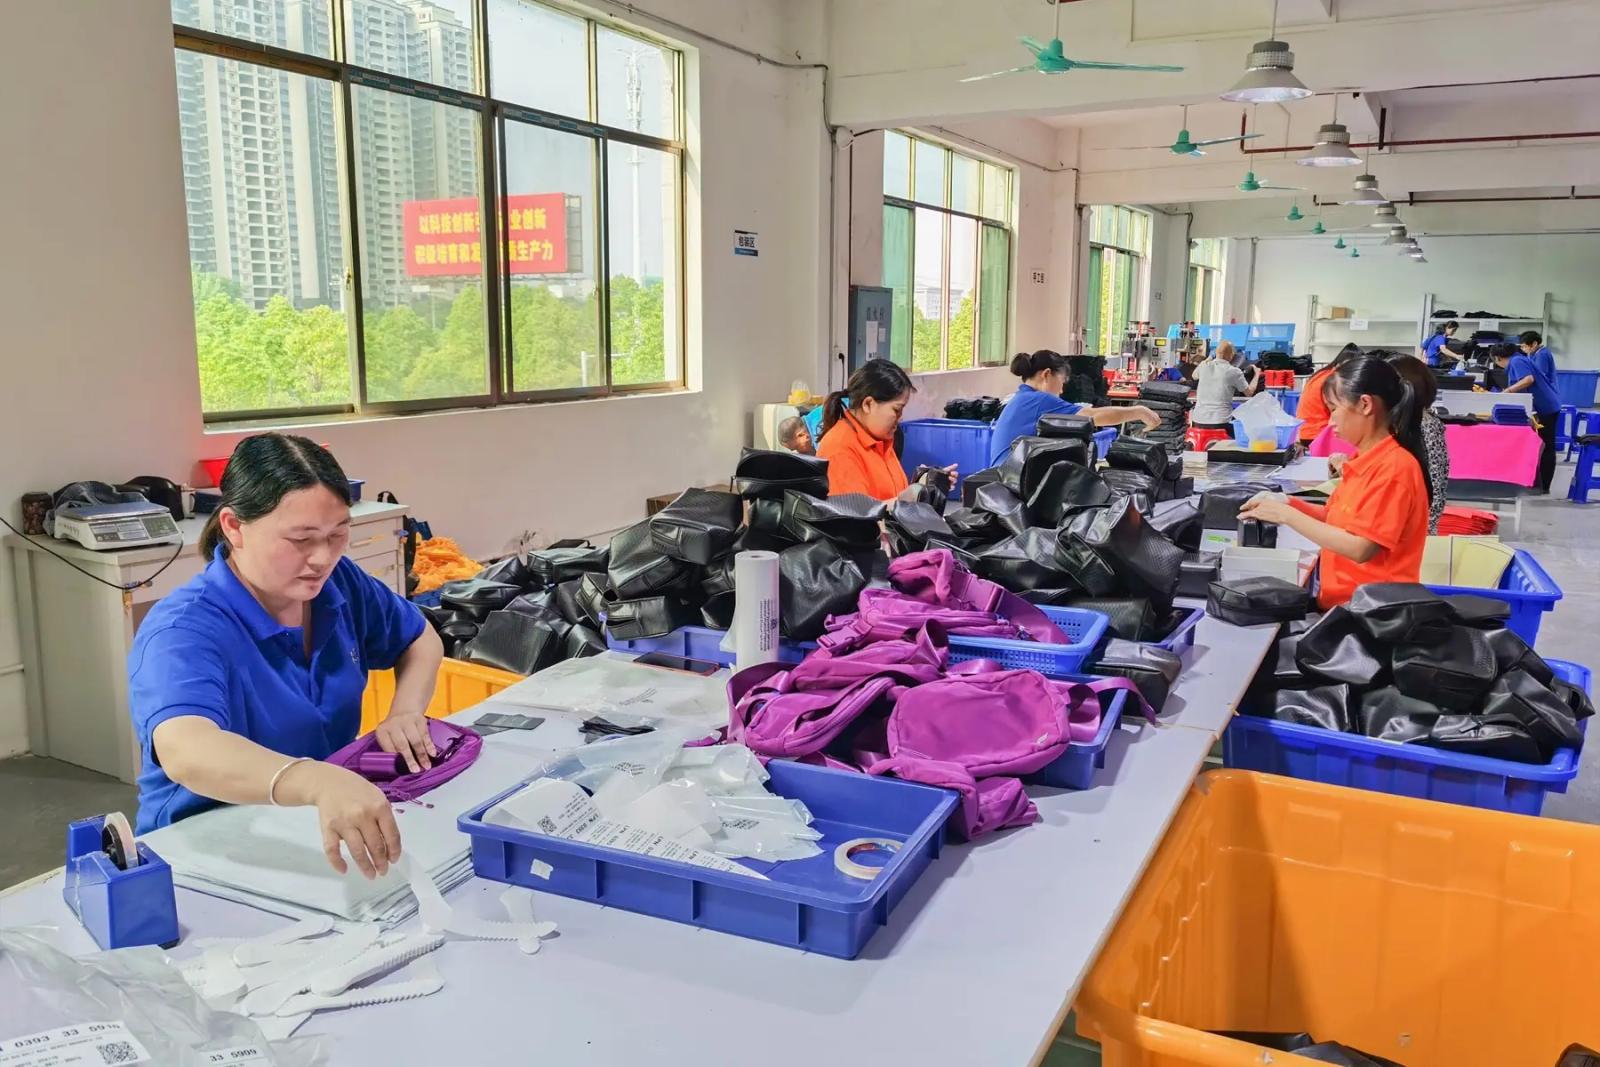
Les sacs finis sont triés, vérifiés, emballés et étiquetés avant que les cartons ne quittent l'atelier.
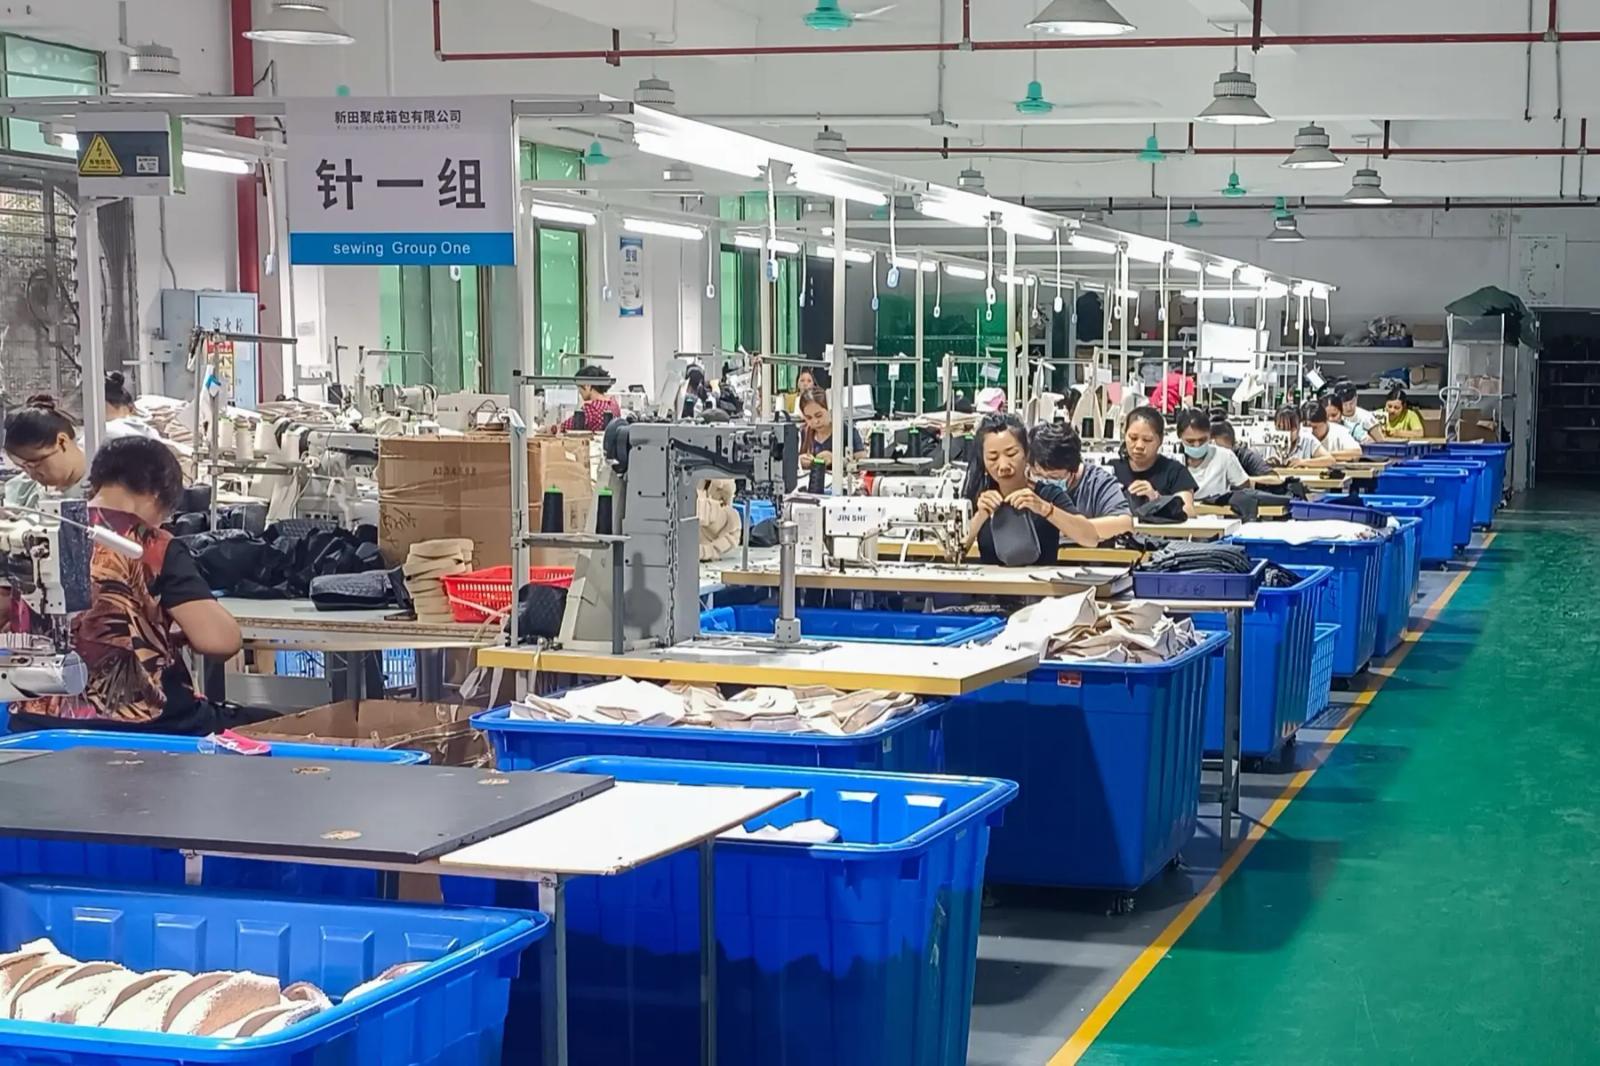
Les dimensions, les coutures et les détails de finition sont vérifiés par rapport aux références approuvées.
Enregistrez la commande, le SKU, l'usine, la ligne, l'étape, la date, le standard approuvé, les quantités produites et contrôlées, les mesures, les types et nombres de défauts, les photos, les actions correctives, le résultat de la nouvelle inspection, l'inspecteur et la décision de libération. Conservez ce dossier avec l'historique de l'échantillon approuvé.
FAQ sur le contrôle de la qualité
Le plan devrait comprendre une norme de production approuvée, des vérifications des matériaux entrants, des vérifications en première unité et en ligne, des mesures critiques, l'examen de l'exécution et des fonctions, l'inspection finale, la vérification de l'emballage, la fermeture de la non-conformité et des preuves datées.
Pas à elle seule. L'acheteur a toujours besoin d'un standard écrit, d'inspecteurs formés, de classes de défauts et tolérances définies, d'enregistrements traçables, de règles d'escalade et de la vérification que les produits retouchés ont été contrôlés à nouveau.
Non. Conservez une structure commune, puis ajoutez des contrôles propres à la construction concernant les matières, fermetures, accessoires métalliques, coutures, points de charge, décorations, étiquetage, emballage, marché de destination et exigences de l'acheteur.
Les justificatifs utiles comprennent l'identification de la commande et des SKU, la date et l'étape d'inspection, la quantité contrôlée, les spécifications utilisées, les résultats par point de contrôle, les relevés de mesures, les photos et nombres de défauts, les actions correctives, le résultat de la nouvelle inspection et l'autorisation de libération.
Aucun niveau unique n'est imposé. De nombreux acheteurs commencent l'inspection finale aléatoire selon ISO 2859-1 ou ANSI/ASQ Z1.4 au niveau général d'inspection II, avec zéro défaut critique accepté, un AQL 2.5 pour les défauts majeurs et un AQL 4.0 pour les défauts mineurs, puis adaptent ces paramètres au risque produit, au positionnement prix et au marché. Pour un lot de 3201 à 10000 sacs, ce plan contrôle 200 unités et accepte jusqu'à 10 défauts majeurs et 14 défauts mineurs.
Planifier l'inspection finale au hasard une fois la production terminée et la plupart de la commande, généralement au moins 80 %, est emballée, de sorte que les échantillons proviennent de cartons finis et la quantité, l'assortiment, l'emballage et les marquages de cartons peuvent être vérifiés avant la mainlevée de l'expédition. Les contrôles en ligne devraient commencer plus tôt, avec les premières unités de production.